Fabricante de ropa interior en China | Sino Finetex

Category: Blog Sino Finetex

  • Boxers de bambú: suavidad, transpirabilidad y etiquetado honesto — guía B2B de materiales y producción

    El bambú vende por tacto: es suave, cae bien y resulta agradable en climas cálidos. También es el material donde más errores de etiquetado se cometen, porque lo que llega a la fábrica no es fibra natural de bambú, sino celulosa transformada. Entender qué se está produciendo y cómo se declara es tan importante como el resultado al tacto. Esta guía repasa las dos familias de fibra, su comportamiento, las reglas de denominación y cómo colocar el bambú en una gama.

    Viscosa de bambú y lyocell de bambú

    La celulosa extraída del bambú se transforma en fibra mediante procesos químicos. La viscosa de bambú es la más extendida: ofrece un tacto muy suave y una caída fluida, con un coste contenido. El lyocell de bambú se produce con un proceso de disolvente en circuito cerrado, lo que da una fibra más resistente y con mejor estabilidad dimensional.

    La diferencia se nota en el uso. La viscosa pierde forma antes, sobre todo en encoladuras y cinturillas, y tiende a boulocher con el frote; el lyocell mantiene mejor el aspecto después de varios lavados y acepta estructuras más finas. En una prenda de uso diario, esa diferencia se traduce en satisfacción a los pocos meses.

    Ninguna de las dos es fibra natural: la denominación debe reflejar el proceso. Es el punto que más confusión genera en el etiquetado y el que conviene resolver antes de escribir la ficha de producto. En la práctica, esto obliga a decidir la fibra antes de redactar el envase: si el proveedor cambia de viscosa a lyocell a mitad de proyecto, cambia el texto de la etiqueta, el argumentario de venta y, con frecuencia, el precio de coste de la prenda.

    Criterio Viscosa de bambú Lyocell de bambú
    Proceso Viscosa clásica Disolvente en circuito cerrado
    Tacto Muy suave, fluido Suave, algo más denso
    Estabilidad Menor, se deforma antes Mayor
    Bouloche Frecuente con el frote Menos probable
    Coste relativo Contenido Superior

    Suavidad, caída y gestión del calor

    El bambú transformado ofrece una superficie lisa que se percibe fresca al contacto, y una caída que hace que la prenda se adapte sin marcar. En climas cálidos es una ventaja comercial clara para una gama de verano o de uso doméstico.

    En gestión de la humedad, sin embargo, la fibra retiene agua: absorbe bien, pero tarda en secar. En una prenda de uso diario sin actividad física intensa eso no supone un problema; en un uso deportivo, el secado lento se convierte en una desventaja frente a las fibras técnicas.

    La recomendación es posicionar el material en su terreno: confort, caída y suavidad. Prometer prestaciones de rendimiento térmico o de secado rápido sin ensayos es un riesgo innecesario, y además innecesario desde el punto de vista comercial.

    Solidez del color y comportamiento al lavado

    Las fibras celulosas toman bien el color, lo que permite tonos profundos con buena cobertura. En cambio, son sensibles al frote en húmedo y a las temperaturas altas: un lavado caliente acelera la pérdida de color y la deformación de la prenda.

    El protocolo mínimo incluye solidez al lavado, al frote y a la luz, evaluado sobre muestra ya lavada. En colores oscuros conviene comprobar además la transferencia sobre una prenda blanca, un ensayo sencillo que reproduce lo que ocurrirá en la colada del cliente.

    Para la composición en la etiqueta, las denominaciones de fibra deben seguir el Reglamento (UE) 1007/2011. Y en prendas de contacto con la piel, la distribución europea suele pedir certificación de sustancias a nombre de la planta productora, habitualmente OEKO-TEX Standard 100, dentro del marco de REACH.

    Controlar el encogimiento en producción

    Las prendas de celulosa encogen más que el algodón tratado, y lo hacen de forma desigual: la longitud se reduce más que la anchura, y la cinturilla puede perder elasticidad. Ese comportamiento obliga a dimensionar el patrón con margen y a estabilizar el tejido antes del corte.

    El reposo del tejido y un tratamiento de relajación adecuado reducen el encogimiento posterior. Aun así, conviene medir siempre tras un ciclo de lavado con el programa que figurará en la etiqueta: es el único dato que el cliente podrá reproducir en casa.

    En prendas con mezcla, el encogimiento depende de la proporción de cada fibra, así que el control se hace por referencia y no por familia. Conserve una muestra testigo sin lavar para poder comparar.

    Qué se puede llamar legalmente este tejido

    La denominación del producto en la etiqueta debe reflejar la fibra obtenida, no la materia prima: se declara como viscosa o como lyocell, con su porcentaje. Escribir «100 % bambú» sobre una fibra transformada es una denominación incorrecta y puede ser objeto de control.

    Eso no impide contar el origen de la materia prima en la descripción comercial, siempre que no sustituya a la composición legal. La comunicación puede explicar que la celulosa procede del bambú; la etiqueta, en cambio, debe indicar la fibra tal como se define en la normativa.

    En la Unión Europea, la composición se ajusta al Reglamento (UE) 1007/2011, y la información al consumidor se enmarca en las obligaciones de seguridad general del producto. Redactar la ficha con tiempo evita reimprimir etiquetas y envases después de la producción.
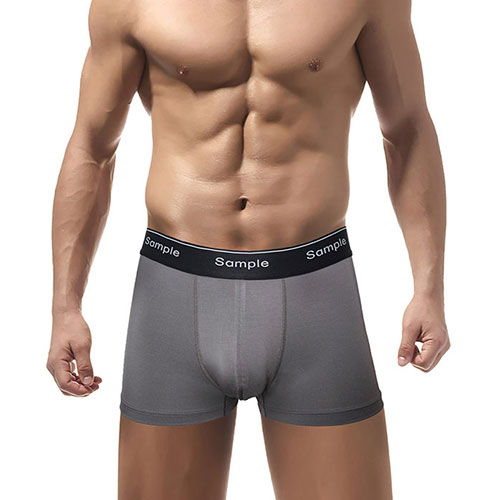
    Boxers de bambú con acabado suave y cinturilla elástica

    Mezclas que mejoran la durabilidad

    La mezcla más útil para una prenda de uso diario combina celulosa de bambú con algodón: aporta estabilidad estructural y reduce la deformación, manteniendo parte del tacto suave. Añadir una pequeña proporción de elastano mejora la recuperación de cinturilla y perneras.

    Otras combinaciones buscan objetivos distintos: con poliéster se mejora la resistencia y el secado, a costa de perder parte de la sensación natural; con modal o lyocell se gana densidad y estabilidad. Cada mezcla cambia la denominación de la etiqueta y debe reflejarse correctamente.

    Para programas con fibra certificada, el marco que cubre fibra y transformación es el que describe GOTS, con exigencias documentales en cada eslabón de la cadena. En el apartado de estructura y gramaje, las referencias técnicas de CottonWorks ayudan a decidir la construcción adecuada.

    Posición de coste frente al algodón y el modal

    La viscosa de bambú se sitúa en una franja cercana al algodón peinado, con variaciones según gramaje y estructura. El lyocell de bambú se coloca más arriba, en la zona del modal o por encima, en función del título del hilo y del acabado.

    La comparación solo tiene sentido a especificación equivalente: misma composición, gramaje, densidad y construcción. Un cambio de gramaje o de mezcla altera el precio sin necesidad de cambiar de fibra.

    A la hora de calcular el precio de venta, sume los mismos costes que en cualquier prenda: transporte, aranceles, IVA y empaque, además del coste de desarrollo si hay muestras específicas. En una gama de confort, el sobrecoste del lyocell se justifica si el cliente percibe la diferencia al tacto y en el comportamiento tras varios lavados.

    Colocar el bambú en su gama

    El bambú funciona mejor como referencia diferenciadora que como base de toda la gama: una pieza de tacto suave, un pack de regalo o una línea de verano. Ese posicionamiento evita comparaciones directas con el algodón sobre el precio y aprovecha lo que el material aporta de verdad.

    En producción, esa colocación se traduce en menos colorways y volúmenes más concentrados, lo que reduce el stock y simplifica el control. Dos o tres colores bien elegidos sostienen la referencia mejor que una paleta amplia.

    Puede revisar las familias disponibles en la página de productos y las capacidades de producción por familia en capacidades antes de cerrar el surtido. Conviene decidir desde el principio si el bambú será la referencia principal o una alternativa dentro de la gama: presentarlo como opción sostenible de un surtido ya existente reduce el riesgo de inventario y aprovecha la demanda del básico que ya rota.

    Boxers de bambú en distintos colores colocados sobre fondo neutro

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿El bambú es una fibra natural?

    No en la ropa interior: la celulosa del bambú se transforma químicamente para obtener la fibra, por lo que se declara como viscosa o como lyocell. La materia prima es vegetal, pero la fibra resultante es artificial. Esta distinción es la que debe figurar en la etiqueta de composición.

    ¿Viscosa o lyocell de bambú para boxers?

    La viscosa ofrece un tacto más suave y un coste contenido, con menor estabilidad y mayor tendencia a la bouloche. El lyocell mantiene mejor la forma y el aspecto después de varios lavados, con un precio superior. Para uso diario, el lyocell suele dar mejor resultado a medio plazo.

    ¿Cómo hay que etiquetar una prenda de bambú?

    Indicando la fibra obtenida —viscosa o lyocell— con su porcentaje, según las denominaciones del Reglamento (UE) 1007/2011. El origen del bambú puede explicarse en la descripción comercial, pero no sustituye a la composición legal. Redactar la ficha a tiempo evita reimprimir etiquetas.

    ¿Encoge mucho la ropa de bambú?

    Más que el algodón tratado, y de forma desigual: la longitud se reduce más que la anchura. El reposo del tejido y un tratamiento de relajación antes del corte reducen el efecto. La medición se hace siempre después de un lavado con el programa que figure en la etiqueta.

    ¿Qué mezclas mejoran su durabilidad?

    El algodón aporta estabilidad estructural y reduce la deformación manteniendo parte del tacto suave; una pequeña proporción de elastano mejora la recuperación de cinturilla y perneras. El poliéster aumenta la resistencia y el secado, a costa de perder parte de la sensación natural. Cada mezcla cambia la composición que debe figurar en la etiqueta.

    ¿Está preparando una línea de boxers de bambú y quiere resolver a la vez el tacto, la estabilidad y el etiquetado? Envíe su propuesta a través de la página de contacto y le indicaremos mezclas disponibles, comportamiento al lavado y volúmenes aplicables.

  • Algodón orgánico para ropa interior: certificación, coste y trazabilidad — aprovisionamiento B2B

    El algodón orgánico no es solo una fibra: es una cadena de producción documentada. Una marca que anuncia algodón orgánico sin verificar los eslabones intermedios se expone a una reclamación del distribuidor y, en el peor caso, a una corrección de etiquetado después de vender. Esta guía explica qué cubre realmente una certificación de cadena, qué documentos hay que conservar, cuánto cuesta el programa y cómo planificar una cápsula certificada sin desordenar el calendario.

    Qué cubre GOTS y qué no cubre

    Una certificación de cadena de custodia cubre dos niveles. El primero es la materia prima: algodón de origen orgánico con trazabilidad hasta el campo. El segundo, y el que más se olvida, es la transformación: procesos autorizados, control de sustancias, tratamiento de aguas y condiciones de trabajo en cada unidad.

    Eso significa que una prenda puede llevar algodón orgánico y no estar certificada: si la tejeduría o la tintorería no están incluidas, la cadena se rompe y la alegación no se sostiene sobre la prenda terminada. La verificación se hace eslabón a eslabón, no sobre la fibra aislada.

    El marco de referencia que documenta este sistema es el que describe GOTS, que exige certificados por unidad y no admite equivalencias informales. En las prendas que van a estar en contacto con la piel, la distribución añade su propia exigencia: la certificación de sustancias a nombre de la planta productora, habitualmente OEKO-TEX Standard 100, junto al cumplimiento del marco europeo de sustancias (REACH). Antes de comprometer una campaña, conviene confirmar qué eslabones están ya certificados y cuáles habría que incorporar.

    Eslabón de la cadena Documento que se pide Punto de control
    Hilatura Certificado de transacción Coincidencia de pesos
    Tricotaje Certificado vigente del centro Centro realmente auditado
    Tintura Procesos autorizados Límites en productos y acabados
    Confección Certificado del taller Trazabilidad del lote servido

    Certificados de transacción en la cadena

    Cada cambio de manos genera un certificado de transacción: quién envía, quién recibe, qué producto, qué peso y a qué certificado corresponde. Es la prueba de que la materia certificada ha llegado hasta usted y no ha sido sustituida por material convencional en algún punto.

    En la práctica, esto obliga a conservar una carpeta por pedido con la cadena completa y a comprobar que los pesos cuadran: no tiene sentido un certificado de fibra para diez mil prendas si la tintorería solo documenta tres mil kilos de tejido certificado.

    Cuando el cliente final es una cadena o una plataforma con objetivos ambientales, la revisión documental se hace antes de la compra. Preparar la carpeta con antelación evita retrasar el referencia miento por un documento que llega tarde.

    Sobrecoste y cuándo se justifica

    El sobrecoste de un programa orgánico tiene dos componentes: la materia prima, más cara que el algodón convencional, y los costes de certificación y control documental, que se reparten entre las unidades del pedido. En volúmenes pequeños, la parte fija pesa más y eleva el coste por prenda.

    La justificación no es solo el argumento de venta: en algunos canales, la certificación es un requisito de entrada. En otros, permite acceder a un segmento de precio superior. El cálculo se hace comparando el precio de venta alcanzable con el sobrecoste real, referencia por referencia.

    Un error frecuente es extender el algodón orgánico a toda la gama al mismo tiempo. Lo prudente, y lo que hacen las marcas que gestionan bien este tipo de programa, es empezar por una cápsula corta y ampliar cuando el canal demuestra que sostiene el precio.

    Mezclas, complementos y limitaciones de certificación

    Las reglas afectan también a las mezclas y a los componentes. La proporción de fibra certificada tiene límites, y los elementos auxiliares —hilos de coser, elásticos, etiquetas— están sujetos a condiciones. En un boxer, los puntos críticos son la cinturilla y el hilo de costura.

    Ese requisito reduce las opciones disponibles: no todos los proveedores de complementos ofrecen referencias conformes, y las que existen suelen tener plazos de reposición más largos. Conviene verificar la disponibilidad antes de fijar el calendario de producción.

    La consecuencia práctica es que una cápsula certificada se diseña desde los materiales hacia arriba, y no al contrario. Elegir primero el color y después buscar el complemento conforme suele terminar en una sustitución de última hora.

    Ropa interior de algodón orgánico certificado en proceso de confección

    Límites en colores y acabados

    Los procesos autorizados son más restrictivos que en una producción convencional: hay colorantes y auxiliares excluidos, lo que reduce la paleta realmente disponible. Los colores muy saturados y algunos blancos ópticos son los más problemáticos a la hora de reproducir un tono sobre tejido certificado.

    Esto no impide una gama comercial, pero sí obliga a elegir los colores según la viabilidad certificada en lugar de imponer un catálogo. La recomendación es trabajar con dos o tres tonos base y una variante de temporada, validados con la tintorería antes de comprometer la campaña.

    La percepción del cliente también cambia: al tacto, un tejido certificado puede sentirse un poco menos suave que uno convencional si se ha renunciado a ciertos acabados adoucissants. Conviene anticiparlo en el argumentario en lugar de prometer una sensación que el proceso no permite.

    Alegaciones permitidas en la etiqueta

    No todas las formulaciones son válidas. Una alegación sobre el algodón orgánico exige un certificado vigente a nombre de la unidad correspondiente y debe ser proporcionada a lo que cubre. Si la fibra está certificada pero la confección no, el texto no puede sugerir una certificación integral del producto.

    La composición de fibras, además, debe usar las denominaciones oficiales del Reglamento (UE) 1007/2011, y la información al consumidor se enmarca en las obligaciones de seguridad del Reglamento (UE) 2023/988 (GPSR). En prendas de contacto con la piel, la distribución suele pedir además certificación de sustancias a nombre de la planta productora.

    La regla práctica es sencilla: alinear etiqueta, ficha de producto y argumentario comercial sobre el mismo perímetro certificado. Cualquier desajuste entre los tres es lo primero que detecta una revisión externa.

    Documentos de trazabilidad que pedirá el cliente

    Un comprador institucional no se conforma con un logotipo. Pide el certificado con fecha de validez y alcance, el nombre de la unidad incluida y los certificados de transacción del lote. Después cruza esa información con el peso servido y con la documentación aduanera.

    Si el programa incorpora objetivos sociales además de ambientales, la revisión se amplía: el referente de condiciones de producción más solicitado por la distribución europea es amfori BSCI, aplicable a las unidades que intervienen en la cadena.

    Reunir esta documentación es un trabajo administrativo, no técnico, y se hace mucho más rápido si se solicita al mismo tiempo que el pedido. Reconstruirla después de la entrega suele implicar esperar respuestas de terceros. Un truco útil para programas largos: guardar una copia digital de cada certificado en el expediente de la referencia, con su fecha de caducidad anotada. Así se evita descubrir en plena campaña que un documento ha expirado y que la reposición no puede justificarse.

    Control de calidad en una serie de ropa interior de algodón orgánico

    Planificar una cápsula certificada

    La planificación va de atrás hacia delante: se parte de la fecha de venta, se restan transporte y producción, y se comprueba la disponibilidad real de materia certificada. Este último punto es el más restrictivo, porque el algodón orgánico certificado se reserva con antelación y no siempre está disponible en la titulación deseada.

    En volúmenes, la lógica mantiene los tres niveles habituales: una serie corta sobre tejido disponible, un pedido intermedio cuando el tejido se reserva al programa y un volumen alto cuando la tintura o el hilado son específicos. Con material certificado, el primer nivel suele ser más corto de lo habitual, porque depende del stock que ya exista en la cadena.

    Puede revisar las familias disponibles y su encaje con un programa certificado en la página de sostenibilidad y en la de fabricante de boxers.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué significa que una prenda sea de algodón orgánico certificado?

    Que la fibra procede de agricultura orgánica y que su transformación se ha realizado en unidades incluidas en un sistema de certificación de cadena de custodia, con trazabilidad documental desde el campo hasta la prenda. Si algún eslabón queda fuera, la alegación deja de ser válida sobre el producto terminado.

    ¿Cuánto encarece el algodón orgánico?

    Se suman dos componentes: el precio de la fibra, superior al convencional, y los costes de certificación y control documental, que se reparten entre las unidades del pedido. En volúmenes pequeños pesa más la parte fija. El cálculo se hace por referencia, comparando el precio de venta alcanzable con el sobrecoste real.

    ¿Qué documentos hay que conservar?

    El certificado vigente con alcance y titular, los certificados de transacción de cada eslabón, la correspondencia entre peso certificado y peso servido, y la documentación de aduanas cuando corresponda. Se archiva por lote: reunir la carpeta durante el pedido es rápido; reconstruirla después, casi imposible.

    ¿Se pueden usar todos los colores en una cápsula certificada?

    No: los procesos autorizados excluyen ciertos colorantes y auxiliares, lo que reduce la paleta. Los tonos muy saturados y algunos blancos ópticos son los más difíciles. Lo práctico es elegir dos o tres colores base viables y validar una variante de temporada con la tintorería antes de comprometer la campaña.

    ¿Cómo se planifica una cápsula certificada?

    De atrás hacia delante: fecha de venta, menos transporte y producción, y comprobación de la disponibilidad real de materia certificada, que se reserva con antelación. En volúmenes se mantienen los tres niveles habituales, aunque la serie corta depende del stock certificado existente en la cadena.

    ¿Está preparando una cápsula de ropa interior con algodón orgánico y quiere verificar la cadena antes de comprometer la campaña? Envíe su plan a través de la página de contacto y le indicaremos qué eslabones están certificados y qué documentación se entrega por lote.

  • Fabricante de bóxer holgado: construir una gama para climas cálidos

    El bóxer holgado es una prenda de verano y de casa: se elige por frescura, y su éxito depende de decisiones de construcción que en un boxer ajustado serían secundarias. La cinturilla no necesita tanta sujeción, la boca de pernera debe ser amplia y el tejido pesa menos que la sensación de aire al moverse. Esta guía ordena esas decisiones para marcas que preparan una línea de temporada cálida y quieren evitar el error clásico: trasladar al corte holgado la lógica de un boxer ajustado.

    Punto o tejido plano: comodidad y coste

    El punto de algodón, suave y elástico, permite un bóxer holgado que acompaña el movimiento sin marcarlo. El tejido plano —típicamente popelín o batista de algodón— aporta una caída más estructurada y una sensación más seca, con costuras más visibles y menor elasticidad. La elección depende del uso: dormir y descansar piden punto; un uso de calle con prenda exterior ligera tolera mejor el plano.

    El coste también se mueve. El punto exige menos operaciones de corte y costura y admite máquinas de confección más rápidas; el tejido plano necesita más planchado intermedio y un control más fino de la estabilidad dimensional. En volúmenes pequeños, esa diferencia se nota más que en series largas, donde el proceso se optimiza.

    Antes de decidir, pida muestras en ambos materiales con las mismas medidas acabadas. La percepción cambia por completo: la misma talla en punto y en plano no se comporta igual al caminar, y esa diferencia decide la devolución. Como referencia técnica de gramajes y comportamiento del punto algodonero, CottonWorks publica fichas útiles para cerrar la especificación.

    Criterio Punto Tejido plano
    Elasticidad Alta, acompaña el movimiento Baja, estructura fija
    Sensación Suave, cálida al tacto Seca, más fresca al inicio
    Costura Menos visible Más marcada
    Coste de confección Inferior Superior por planchado
    Uso típico Dormir, casa, verano Calle, prenda exterior ligera

    Cinturilla elástica para corte holgado

    En un corte holgado, la cinturilla no debe apretar: su función es sujetar sin marcar. Eso lleva a anchos moderados, elásticos más suaves y una tensión de recogido menor que en un boxer ajustado. Un elástico demasiado firme convierte la prenda en incómoda a las pocas horas, sobre todo si se usa para dormir.

    La estabilidad del elástico es lo que determina su vida útil. Conviene pedir una prueba de recuperación después de varios ciclos de lavado, con la prenda medida en reposo antes y después. En ropa de verano, que se lava a menudo, este dato importa más que la resistencia inicial al estiramiento.

    El acabado también influye: un elástico recubierto de tejido resulta más suave sobre la piel y más discreto bajo ropa ligera, mientras que uno expuesto es más económico y tarda menos en secarse. La elección se valida sobre prenda puesta, no sobre muestra de mano.

    Aberturas laterales y boca de pernera

    La boca de pernera es la zona que más se nota al caminar. En un corte holgado debe quedar amplia y sin tensión, con un dobladillo limpio que no se enrolle. Si la abertura queda estrecha, la prenda sube y obliga al usuario a recolocarla continuamente, que es la queja más frecuente en este tipo de prenda.

    La altura del tiro y el ancho de la pernera se ajustan juntos. Un tiro excesivamente bajo con una pernera ancha genera un vuelo que se percibe como mal ajuste; un tiro alto combinado con pernera amplia puede resultar incómodo al sentarse. La muestra de tallaje sobre personas reales resuelve esta relación en una sola sesión de pruebas.

    En prendas de casa, algunas marcas añaden aberturas laterales en el bajo para ganar libertad de movimiento. Es un detalle barato en confección y muy visible para el cliente, siempre que el refuerzo del remate esté bien ejecutado para que no se desgarre con el uso.

    Estampados y motivos: oportunidades

    El corte holgado ofrece mucha superficie plana, lo que lo hace atractivo para estampados grandes y motivos completos. Es la razón por la que muchas marcas de verano colocan aquí sus diseños más llamativos: la superficie permite ver el dibujo entero, sin las fragmentaciones de un corte ajustado.

    La técnica condiciona el resultado. La estampación sobre punto estira con la prenda y exige tintas elásticas; sobre tejido plano, la definición es mayor y admite detalles finos, con un tacto más firme en la zona impresa. En ambos casos, la aprobación se hace sobre muestra ya lavada, porque la intensidad del color cambia en las primeras coladas.

    Conviene limitar el número de motivos por pedido. Cada diseño añade preparación, prueba de color y riesgo de merma en el corte; concentrar la creatividad en dos o tres referencias y mantener el resto en colores lisos suele dar mejor resultado comercial y menos stock inmovilizado.

    Boxers holgados de verano en tejido de punto de algodón

    Transpirabilidad con calor extremo

    Con calor intenso, lo que decide el confort es la capacidad de la prenda para no retener humedad. Un punto de algodón ligero se comporta mejor que un plano cerrado, porque circula más aire entre fibra y piel. El gramaje juega a favor de la ligereza, siempre que no se comprometa la opacidad.

    Si su mercado es cálido y húmedo, valore mezclas con una pequeña proporción de fibra sintética o una estructura más abierta: mejoran el secado sin cambiar el aspecto. Lo importante es no prometer prestaciones técnicas sin ensayo: las afirmaciones sobre evacuación de humedad deben apoyarse en un protocolo de secado reproducible y no en una impresión de uso.

    En el etiquetado, recuerde que las mezclas cambian la composición declarada y que las denominaciones de fibra deben ser las oficiales del Reglamento (UE) 1007/2011. Un cambio de mezcla sin actualizar la etiqueta es una no conformidad, no un detalle menor.

    Graduación para siluetas holgadas

    La gradación de un corte holgado no sigue la lógica de un corte ajustado. Al aumentar la talla, el ancho crece más rápido que el largo, y la relación entre tiro y pernera debe mantenerse estable para que la prenda no se convierta en un vuelo incómodo. Graduar replicando proporciones produce prendas que se comportan distinto en tallas grandes.

    La cobertura de tallas también afecta al coste del programa. Un rango amplio multiplica combinaciones por color y reparte el volumen; conviene empezar por el rango que corresponde a su demanda real y ampliar con datos de venta. En verano, las tallas grandes suelen tener peso propio, así que revisar el plan antes del primer pedido ahorra reposiciones de emergencia.

    Cada talla se valida sobre la muestra de tallaje completa y con personas de morfologías distintas. Es la única manera de detectar que la pernera se ha quedado corta en la talla grande, un defecto que no aparece midiendo la prenda extendida sobre la mesa.

    Estructura de coste según volúmenes

    El coste de un bóxer holgado se descompone entre tejido, corte, costura, complementos, acabado y empaque. En este corte, la costura pesa menos que en un ajustado —menos operaciones de sujeción— y el tejido pesa más, sobre todo si se elige punto de mayor gramaje.

    La lógica de cantidades mantiene tres escalas: prueba sobre tejido y color de stock a partir de unas pocas decenas de unidades; pedido intermedio cuando el tejido se reserva al programa; y volumen alto cuando la tintura o el tejido son específicos. La cifra exacta se confirma en el presupuesto y depende de la temporada de producción.

    Para una gama de verano, la recomendación práctica es reservar el presupuesto de desarrollo para una sola referencia y producir las demás sobre la misma base, cambiando color y estampado. Así se concentra el volumen y baja el coste medio sin renunciar a la variedad en el lineal.

    Control de medidas y acabado en boxers holgados antes de expedición

    Combinar boxers con ropa de dormir

    El bóxer holgado comparte cliente con la ropa de casa: mismo público, misma temporada y compra complementaria. Una gama que combine ambas categorías mejora el valor del pedido y aprovecha el mismo tejido, lo que reduce referencias de materia prima y simplifica la planificación de producción.

    En packs, la combinación funciona mejor con un color coordinado que con estampados distintos: el cliente percibe un conjunto. Para venta en línea, el pack de dos o tres unidades con la misma base cromática vende mejor que el pack aleatorio, y facilita la reposición por talla y color.

    Si además va a vender en la Unión Europea, añada al expediente la parte de sustancias y seguridad: la distribución suele pedir una certificación a nombre de la planta que fabrica, habitualmente OEKO-TEX Standard 100, junto al cumplimiento del marco europeo de REACH. Para el capítulo social, el referente más habitual es amfori BSCI.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué diferencia hay entre un bóxer holgado y uno ajustado?

    El holgado prioriza la circulación de aire y la libertad de movimiento: cinturilla más suave, pernera amplia y tejido ligero. El ajustado busca sujeción y se apoya en elasticidad y patronaje ceñido. Son productos para usos distintos, y mezclar sus criterios de construcción produce prendas incómodas en ambos casos.

    ¿Punto o tejido plano para un bóxer de verano?

    El punto de algodón es más suave, elástico y transpirable, y resulta más económico de confeccionar. El tejido plano aporta una caída más estructurada y sensación más seca, con costuras más visibles y más planchado. Para dormir y para calor intenso, el punto suele dar mejor resultado.

    ¿Cómo se evita que la prenda suba al caminar?

    Con una boca de pernera amplia, un tiro coherente con la silueta y un elástico que sujete sin apretar. La relación entre tiro y ancho de pernera se ajusta en la muestra de tallaje sobre personas reales, no midiendo la prenda extendida sobre la mesa.

    ¿Qué MOQ tiene un bóxer holgado personalizado?

    Depende de la base: sobre tejido y color de stock, la prueba puede arrancar con unas pocas decenas de unidades por modelo y color; cuando el tejido se reserva al programa, el pedido se mide en centenares o miles por color; y con tejido o tintura dedicados, el umbral es claramente superior. Se concreta en el presupuesto.

    ¿Se puede estampar un motivo grande en esta prenda?

    Sí, y es una de sus ventajas: la superficie plana permite ver el dibujo completo. Sobre punto se necesitan tintas elásticas, porque la prenda estira; sobre tejido plano hay más definición y tacto más firme. La aprobación se hace siempre sobre una muestra ya lavada.

    ¿Está preparando una línea de boxers holgados para la temporada cálida y quiere fijar tejido, cinturilla y tallaje antes de producir? Envíe su propuesta a través de la página de contacto y revisaremos las construcciones disponibles y el volumen aplicable a su gama.

  • Auditoría de fábrica de sudaderas: máquinas, plantilla y capacidad real

    Auditar una fábrica de sudaderas no consiste en contar máquinas, sino en comprobar si ese parque puede producir el gramaje, el corte y el acabado que usted necesita en los plazos que promete. Una planta equipada para punto ligero no hará bien un fleece de 450 g/m², y una línea sin máquinas especiales no resolverá bien el canalé. Esta guía ordena la auditoría en ocho áreas medibles, con la evidencia que conviene pedir en cada una.

    Parque de máquinas para tejido polar

    El primer dato es el número de máquinas circulares, sus diámetros y galgas, y qué proporción del parque está preparada para punto grueso. El fleece y el french terry pesado exigen máquinas con capacidad de alimentar varios hilos y con control de tensión para no deformar el punto.

    Pregunte también por el mantenimiento: historial de sustitución de agujas y cilindros, y tiempo medio entre paradas. Un cilindro desgastado produce irregularidades que se ven sobre todo en prendas de gramaje alto, donde el relieve del punto aumenta.

    Por último, compruebe el ritmo real por modelo. La producción de punto grueso es más lenta que la de punto ligero, y una fábrica puede tener un parque amplio y una capacidad útil baja si cambia de referencia con frecuencia.

    Equipo de corte y rendimiento del marcado

    En corte, lo que se audita es el rendimiento del marcado: cuánto tejido se aprovecha por prenda y cómo se organiza el extendido. En sudaderas, donde las piezas son grandes, un marcado mal optimizado se traduce en un consumo superior que aparece después en el precio.

    Pregunte si el corte es manual, por troquel o automático, cuántas capas admite el extendido y cuánto tiempo reposa el tejido antes de cortar. El reposo es especialmente importante en prendas de punto grueso con mezcla de elastano, porque el tejido se recupera después de la manipulación.

    Pida el consumo de tejido por prenda y por talla, y compárelo con su propio cálculo. Una diferencia relevante indica margen para discutir el precio, o una merma que acabará incorporada al coste. En el apartado de producto, la comparación entre familias y construcciones puede hacerse sobre la información publicada en la página de fabricante de sudaderas con capucha, que sirve como referencia de qué se puede pedir a una planta.

    Líneas de confección y máquinas especiales

    La confección de una sudadera con capucha requiere máquinas específicas: recubridora para uniones elásticas, máquina de doble aguja para canalés y bajos, y puestos preparados para montar capucha y bolsillo. La ausencia de alguna de ellas obliga a subcontratar operaciones y rompe el control.

    Observe la organización de la línea: cuántos puestos, cómo se distribuyen las operaciones y cómo se maneja el cambio de talla dentro del mismo carro. En prendas de punto grueso, manipular piezas grandes en una línea mal distribuida genera más defectos de costura y más tiempo por unidad.

    Pida ver la máquina trabajando sobre su tejido y no sobre una prenda ligera preparada para la visita. Es la forma más rápida de comprobar si la planta está realmente acostumbrada al gramaje que usted necesita.

    Decoración interna o subcontratada

    La decoración es el punto que separa dos tipos de fábrica. Estampar, bordar y lavar son procesos con equipos y tiempos propios; si se ejecutan fuera, el control de color, plazo y calidad queda en manos de un tercero al que usted no tiene acceso.

    Pregunte qué técnicas se hacen en casa —serigrafía, transfer, bordado, lavados— y cuáles se externalizan. Solicite ver el taller de bordado y una muestra con el reverso visible: la tensión regular y la ausencia de fruncidos indican un proceso controlado.

    Cuando la decoración se subcontrata, pida el nombre de las unidades implicadas y cómo se controla la cola de producción. Un retraso en el taller de bordado se convierte en un retraso de su pedido completo, aunque la confección haya terminado a tiempo.

    Línea de confección de sudaderas con capucha en una fábrica auditada

    Capacidad de lavado y acabado

    Los acabados que definen muchas colecciones actuales —lavado desgastado, ácido, efecto usado— dependen de capacidad de lavado industrial y de experiencia en el proceso. Es una operación que cambia el color, la mano y las medidas de la prenda, y que no se improvisa.

    Pregunte por el volumen de lavado disponible por día, por el número de ciclos que utiliza cada receta y por el control de agua y temperatura. Un proceso de lavado mal controlado produce variaciones entre prendas del mismo lote que se ven a simple vista.

    En el acabado final, compruebe el planchado y el plegado: la plantilla de plegado, la temperatura de plancha y el tipo de empaque determinan la presentación en tienda. Una sudadera mal plegada llega con marcas que el cliente interpreta como defecto.

    Equipo de calidad y puestos de control

    Pida el organigrama del departamento de calidad y el nombre de quien aprueba cada lote. Un sistema con recorrido mantiene puntos de control intermedios además del examen final; cuando todo el peso recae en el último puesto, una desviación de costura se detecta con la prenda ya terminada y el arreglo se convierte en reproceso.

    Pida también el documento donde se fija el tamaño de muestra, el nivel de aceptación y la frontera entre defecto mayor y menor. El detalle que mejor retrata a una fábrica es el destino que da a las unidades rechazadas: reetiquetar y colocar como segunda sigue siendo una decisión que el comprador debe conocer por adelantado.

    Verifique también los equipos auxiliares: báscula para control de gramaje, mesa de inspección con luz normalizada y utensilios de medición calibrados. Son elementos baratos que diferencian un control real de una revisión visual. Pida los certificados de calibración de los instrumentos y la fecha de la última revisión: un equipo sin calibrar aporta cifras que parecen objetivas y no permiten sostener ninguna reclamación ante un distribuidor.

    Capacidad mensual en unidades por producto

    La capacidad debe expresarse en unidades por modelo y por talla, no en una cifra mensual agregada. Una fábrica que produce miles de sudaderas de tres referencias puede tener dificultades para entregar un pedido repartido en seis tallas y cinco colores.

    El tiempo estándar por prenda, la preparación necesaria al cambiar de referencia y el lote mínimo por color son los tres datos que permiten verificar una fecha. Con ellos se reconstruye la carga semanal del taller y se comprueba si el calendario prometido cabe en la capacidad libre o se solapa con otros clientes.

    Pregunte también por la carga prevista en las próximas semanas y por cómo se gestionan los pedidos urgentes. En temporada alta, la respuesta explica muchos retrasos que después se atribuyen a la logística internacional.

    Área auditada Qué se mide Evidencia esperada
    Tejido Galgas y capacidad de punto grueso Listado de máquinas por galga
    Corte Rendimiento del marcado y reposo Consumo por prenda y talla
    Confección Máquinas especiales y puestos Demostración sobre su tejido
    Decoración Técnicas propias y subcontratadas Taller y muestra con reverso
    Lavado Capacidad diaria y control de recetas Registro de ciclos y temperaturas
    Calidad Etapas y nivel de aceptación Procedimiento escrito
    Capacidad Tiempo por prenda y cambio de referencia Planificación de las últimas semanas

    Documentación y trazabilidad

    La trazabilidad se demuestra nombrando la unidad que produce y el lote de materia. Pida el nombre del taller de tejido, el de tintura, el de confección y el de decoración, y compruebe que el número de lote aparece en el albarán de expedición.

    Cierre el expediente documental con dos carpetas. La primera reúne los certificados de sustancias emitidos a nombre de la planta que produce: OEKO-TEX Standard 100 es el más solicitado para prendas de contacto con la piel, y el marco europeo de sustancias químicas es REACH. La segunda cubre el ámbito social, donde el referente habitual de la distribución europea es amfori BSCI.

    Al describir el tejido en la ficha conviene apoyarse en las referencias técnicas de estructura y gramaje que publica CottonWorks: son comparables entre proveedores y evitan descripciones ambiguas. Para la etiqueta, las fibras se nombran con las denominaciones oficiales del Reglamento (UE) 1007/2011, un punto que se revisa en la auditoría documental y no en la imprenta.

    Esta misma lista se puede contrastar con el detalle técnico que la fábrica publica en su página de capacidades.

    Control de medidas y acabado en una serie de sudaderas con capucha

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué hay que comprobar en una auditoría de fábrica de sudaderas?

    Ocho áreas: capacidad del parque de punto grueso, rendimiento del corte, máquinas especiales de confección, decoración propia o subcontratada, capacidad de lavado y acabado, puestos de calidad, capacidad mensual expresada en unidades por modelo y talla, y documentación de trazabilidad. Cada una se verifica con evidencia, no con una respuesta verbal.

    ¿Puede una fábrica de punto ligero producir fleece de 450 g/m²?

    Puede intentarlo, pero el resultado rara vez es estable: el punto grueso exige máquinas con control de tensión y experiencia en el proceso. Si su producto es de gramaje alto, verifique las galgas disponibles y pida ver la máquina trabajando sobre ese tejido antes de comprometer un pedido.

    ¿Qué evidencia hay que pedir del corte?

    El consumo de tejido por prenda y talla, el tipo de corte —manual, troquel o automático—, el número de capas del extendido y el tiempo de reposo del tejido. Con el consumo se comprueba el rendimiento del marcado y se detecta si una parte del coste viene de una merma evitable.

    ¿Es mejor que la decoración sea interna?

    Cuando la decoración está en la misma planta, el control de color, plazo y calidad es directo. Si se subcontrata, conviene conocer la unidad implicada y cómo se controla su cola de producción, porque un retraso en el taller de bordado o de lavado afecta a todo el pedido, aunque la confección haya terminado a tiempo.

    ¿Cómo se expresa la capacidad de una fábrica?

    Por modelo y por talla: tiempo de confección por prenda, tiempo de cambio de referencia y lote mínimo por color. Una cifra mensual agregada no dice nada útil sobre su pedido concreto. Con esos tres datos se calcula si la fecha prometida es realista para su programa.

    ¿Quiere visitar una planta de punto grueso con una lista en la mano en lugar de una presentación comercial? Cuéntenos su referencia y su volumen previsto a través de la página de contacto y le enviaremos la información de equipamiento, capacidad y control que documentamos por lote.

  • Fábrica de ropa interior masculina: la lista de 40 comprobaciones antes de reservar producción

    Reservar producción sin auditar es el error más caro de un programa de ropa interior: el precio se negocia en una semana y la capacidad se descubre en la primera incidencia. Esta lista ordena la evaluación de una fábrica en ocho bloques verificables —licencias, maquinaria, aprovisionamiento, calidad, muestreo, cualificación por familia, empaque y condiciones comerciales— con las preguntas concretas que separan una planta integrada de un intermediario con buena presentación.

    Licencias, propiedad e historial de exportación

    El primer bloque confirma quién es realmente el interlocutor: licencia de actividad, titularidad de la planta, superficie y dirección física. Un proveedor que factura desde una oficina y produce en otra planta puede ser perfectamente legítimo, pero esa relación debe estar por escrito y con nombre de la unidad que fabrica.

    El segundo dato es el historial de exportación: a qué países ha expedido, con qué tipo de documentos y con qué frecuencia. Una fábrica acostumbrada a exportar a la Unión Europea conoce el etiquetado, los informes de control y la documentación aduanera; una que solo ha vendido en mercado interior suele subestimar esas etapas y trasladarlas al calendario del comprador.

    Pida el certificado o la licencia de la planta y compruebe que el nombre coincide con el de la factura. Es una verificación de dos minutos que evita negociar con quien no puede resolver nada en producción. Añada a este bloque una comprobación de cumplimiento: en Europa, la etiqueta de composición debe seguir el Reglamento (UE) 1007/2011, y una fábrica acostumbrada a exportar sabrá explicar qué datos entrega para cumplirlo.

    Parque de máquinas: tejido, teñido y confección

    En tejido de punto, los tres datos que importan son número de máquinas circulares, diámetros y galgas disponibles. Esos tres determinan qué tallas y qué gramajes puede producir bien una fábrica. Una nave grande con galga gruesa no sirve para ropa interior fina, aunque su capacidad mensual parezca enorme.

    En teñido, confirme si se realiza en casa o se subcontrata, y cuánto tarda la aprobación de una muestra de color. En confección, pregunte por las máquinas dedicadas a cinturilla y a costura central, y por el número de líneas activas. La especialización por puesto es lo que sostiene la regularidad del lote.

    Puede ver la estructura de proceso, las etapas y el detalle por familia en la página de capacidades, que sirve como referencia de lo que conviene pedir en la auditoría.

    Tejidos y complementos: interno o subcontratado

    El grado de integración determina el control. Una fábrica que teje, tiñe y confecciona en el mismo recinto puede resolver una incidencia en horas; una que subcontrata tres etapas necesita días y añade riesgo de variación entre lotes. Ninguna de las dos opciones es mejor en abstracto, pero el comprador debe saber cuál está comprando.

    Pregunte por el proveedor del hilo, del elástico de cinturilla y de los hilos de costura, y si existen proveedores homologados alternativos. En ropa interior, los complementos explican gran parte de las reclamaciones: un cambio silencioso de elástico altera la recuperación de la cinturilla y, con ella, la sensación de calidad.

    Solicite las fichas de los complementos críticos con referencia y proveedor. Es información que una fábrica ordenada tiene a mano y que un intermediario rara vez puede dar sin consultar. Para valorar el apartado de tejido, las referencias técnicas publicadas por CottonWorks sobre gramajes y comportamiento del punto resultan útiles al comparar propuestas.

    Bloque de la auditoría Pregunta decisiva Respuesta que tranquiliza
    Licencias y planta ¿Quién produce? Nombre de la unidad y dirección
    Maquinaria ¿Qué galgas y diámetros? Listado por máquina
    Integración ¿Qué se subcontrata? Lista de etapas externas
    Calidad ¿Cuántas etapas de control? Procedimiento escrito y AQL
    Muestreo ¿Quién patrona? Taller propio con patronista
    Empaque ¿Qué estándar de caja? Plegado y control de peso
    Comercial ¿MOQ, pago y plazos? Condiciones por escrito

    Tamaño del equipo de calidad y etapas de control

    Pregunte cuántas personas trabajan en calidad y en qué etapas intervienen. Un control útil tiene al menos tres momentos: en línea, final por lote y antes de expedición. Si la fábrica solo controla al final, los defectos se detectan cuando ya no se pueden corregir sin coste.

    Exija el nivel de aceptación aplicado por escrito y el tratamiento de las prendas no conformes: qué se repara, qué se sustituye y en qué plazo. También la detección de agujas y el registro del control metálico, con prueba de pieza patrón al inicio y al final de cada serie.Para las prendas que tocan la piel, el expediente se completa con una certificación de sustancias a nombre de la planta que produce, además del cumplimiento de la normativa europea de sustancias.oeko-tex.com/en/our-standards/oeko-tex-standard-100) a nombre de la unidad que produce, dentro del marco legal de REACH. En el plano social, el referente más habitual con la distribución europea es amfori BSCI, que aporta un criterio comparable entre plantas.

    Capacidad del taller de muestras y patronaje

    El taller de muestras revela la madurez de la fábrica. Si patrona y gradúa en casa, podrá responder a un ajuste de tallaje sin esperar a un tercero. Si el patronaje se subcontrata, cada modificación añade días y cada error se descubre más tarde.

    Pregunte cuántas muestras puede desarrollar por semana y quién aprueba internamente antes de enviarlas. Un taller saturado responde tarde y sin criterio; un taller con patronista propio responde con propuestas concretas sobre tiro, cinturilla o ancho de pierna.

    Verifique también cómo conserva las muestras selladas. Una fábrica que archiva la muestra aprobada permite comparar lotes futuros; una que no la conserva obliga a renegociar cada reposición desde cero. Pregunte, por último, si el patronista trabaja con el mercado europeo de forma habitual: las referencias de tallaje y de tiro cambian entre mercados, y esa familiaridad se nota en la primera muestra.

    Máquinas de tejido y confección durante una auditoría de fábrica

    Nivel de cualificación por familia de producto

    La experiencia no es general: una planta puede ser excelente en camisetas y limitada en ropa interior. Pregunte qué familias produce de forma habitual, con qué tejidos y para qué tipo de cliente, y pida referencias del mismo segmento que el suyo.

    En ropa interior, la cualificación se demuestra en tres detalles: la regularidad de la cinturilla, la limpieza de la costura central y la estabilidad de medidas después del lavado. Una fábrica que trabaja esta familia a diario tiene estos tres puntos interiorizados; otra los aprenderá a su costa.

    Puede contrastar el alcance por familia en la página de fabricante de ropa interior hombre, y pedir en la auditoría que le muestren prendas de producción, no solo muestras de desarrollo.

    Planta de confección auditada para producción de ropa interior masculina

    Empaque, plegado y estándar de cajas

    El empaque se audita igual que el producto. Pregunte por el estándar de plegado, el uso de plantillas, el número de unidades por caja y el control de peso. Un plegado manual sin plantilla produce alturas irregulares que complican la exposición y el almacenaje.

    Compruebe también el etiquetado de caja: referencia, color, talla y cantidad. Sin esa información, la recepción exige recontar y el almacén pierde tiempo en cada entrada, un coste que suele trasladarse al comprador.

    Si su programa incluye etiqueta colgante o precinto de talla, verifique cómo se aplican y si la fábrica puede mantener el criterio en series repetidas. Es un punto donde aparecen diferencias entre el primer pedido y los siguientes. Conserve además una caja testigo del primer lote: cuando llegue la reposición, comparar plegado, etiquetado y peso resuelve en minutos lo que de otro modo se discute por fotografías.

    Condiciones comerciales: MOQ, pago y plazos

    Cierre estas condiciones por escrito antes de reservar producción: MOQ por referencia y color, condiciones de pago, penalizaciones por retraso, nivel de aceptación y tratamiento de no conformes. Un acuerdo verbal se deshace en la primera incidencia.

    La cantidad mínima depende del grado de personalización: una serie de arranque sobre tejido y color en stock se mueve entre 20 y 50 unidades por modelo y color; al reservar tejido para el programa, el umbral se aproxima a 1.000 unidades por color; y con tejido o tintura específicos, ronda las 3.000 unidades por color. Cada cifra se concreta en el presupuesto.

    Fije además la fecha que protege su lanzamiento: la de salida de fábrica, no la de expedición. Y confirme quién asume el seguro y el transporte, con el término de comercio aplicable definido por escrito.

    Condición Qué se fija Riesgo si falta
    MOQ por color Umbral y nivel aplicable Presupuesto irrepetible
    Plazo Fecha de salida de fábrica Retraso asumido por la marca
    Pago Hitos y documentos Sin palanca ante incidencias
    Calidad AQL y criterio de rechazo Discusión caso por caso
    Empaque Estándar de caja y peso Coste de manipulación en destino

    Fije el criterio de etiquetado antes de firmar. Las fibras se nombran con las denominaciones oficiales del Reglamento (UE) 1007/2011; en prendas de contacto con la piel, el certificado que exigen habitualmente las cadenas es OEKO-TEX Standard 100, y debe estar emitido a nombre del centro que realmente produce.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Cuántas comprobaciones hay que hacer antes de reservar producción?

    Una auditoría útil se organiza en ocho bloques: licencias y planta, maquinaria de tejido y confección, integración de tejidos y complementos, equipo y etapas de calidad, taller de muestras y patronaje, cualificación por familia, empaque y estándar de cajas, y condiciones comerciales. Cada bloque se cierra con evidencia documental, no con una respuesta verbal.

    ¿Cómo sé si la fábrica es realmente una fábrica?

    Compruebe que el nombre del certificado o de la licencia de planta coincide con el de la factura, y pida la dirección física donde se produce. Pregunte qué etapas se subcontratan y solicite la lista de proveedores de hilo y elástico. Un interlocutor que factura pero no produce puede ser legítimo, siempre que lo declare.

    ¿Qué nivel de calidad hay que fijar por escrito?

    El nivel de aceptación por lote, el tratamiento de las prendas no conformes —reparación, sustitución y plazo— y las etapas de control, incluidas la detección de agujas y la prueba de pieza patrón. Para prendas de contacto con la piel, añada la certificación de sustancias a nombre de la unidad que produce.

    ¿Cuántas muestras debe poder hacer la fábrica?

    Lo relevante no es el número, sino quién patrona y gradúa. Una fábrica con taller propio responde a un ajuste de tallaje sin esperar a terceros. Pregunte cuántas muestras desarrolla por semana, quién las aprueba internamente y durante cuánto tiempo conserva la muestra sellada aprobada.

    ¿Qué condiciones comerciales conviene cerrar antes?

    MOQ por referencia y color con el nivel aplicable, condiciones de pago por hitos, fecha de salida de fábrica —no de expedición—, nivel de aceptación y criterio de rechazo, estándar de empaque y término de comercio con responsable del seguro. Todo por escrito: un acuerdo verbal se deshace en la primera incidencia.

    ¿Va a reservar producción de ropa interior masculina y quiere auditar antes de comprometerse? Envíe su lista de comprobaciones a través de la página de contacto y le responderemos con datos de planta, capacidad por familia y condiciones aplicables.

  • Fábrica de camisetas sin costuras: capacidad, máquinas y sistemas de calidad — aprovisionamiento B2B

    El objetivo de la visita no es hacer inventario de equipos, sino comprobar que la combinación de telares, fijación y control permite repetir su referencia mes a mes. Esta guía recorre ocho áreas concretas y explica qué evidencia conviene llevarse de cada una.

    Número de máquinas y mezcla de galgas

    El primer dato es el número de telares circulares, sus diámetros y sus galgas, además de la proporción del parque que está dedicada a cada familia de producto. Un parque orientado a ropa interior fina no producirá bien una camiseta deportiva de gramaje medio.

    Pregunte también por la antigüedad y el mantenimiento: sustituciones de cilindros, cambio de agujas y tiempo medio entre paradas. Una máquina mal mantenida genera irregularidades de densidad que en una prenda sin costuras no se pueden disimular con costuras.

    Confirme que los accesorios para jacquard y las guías específicas están disponibles en la propia planta. Si dependen de un proveedor externo, cada cambio de diseño añade plazo.

    Bloque de la visita Qué se pide ver Documento que lo respalda
    Parque de telares

    Galgas, diámetros y estado

    Listado por máquina y mantenimiento

    Fijación y acabado

    Túnel, parámetros y capacidad diaria

    Registro de proceso por lote

    Corte y termosellado

    Láser, calibración y operarios formados

    Demostración sobre su tejido

    Muestras

    Plazos y archivos de programación

    Fechas de los últimos desarrollos

    Control

    Etapas, criterios y retrabajo

    Informe de un lote anterior

    Capacidad

    Piezas por máquina y día

    Plan de producción de las próximas semanas

    Producción diaria por máquina y producto

    La capacidad debe expresarse en piezas por máquina y día para su referencia concreta, no en una cifra agregada. El tiempo de tricotaje depende de la densidad, del tamaño de la prenda y del número de cambios de estructura por zona.

    Pida el tiempo de configuración por referencia y el número de configuraciones que la planta puede mantener activas simultáneamente. Es el dato que determina cuántas variantes puede asumir su programa sin retrasar otros pedidos.

    Un indicador útil es la ocupación actual: cuántas máquinas están trabajando en cada familia y qué carga tienen las próximas semanas. Con esa información, la fecha prometida se evalúa con criterio.

    Pida además el plan de mantenimiento de los telares: la frecuencia de sustitución de agujas y cilindros explica buena parte de la regularidad del tejido en prendas sin costuras.

    Equipo de fijación por calor y acabado

    La fijación por calor es una etapa crítica: estabiliza la prenda y fija sus dimensiones antes de los remates. Compruebe si el equipo es propio, cuál es su capacidad diaria y cómo se registran los parámetros de temperatura, tiempo y tensión.

    Un error frecuente en la auditoría es no verificar la capacidad de fijación. Una planta puede tejer miles de piezas al día y tener una línea de fijación que procesa una fracción de esa cantidad, lo que convierte esa etapa en el cuello de botella real.

    Solicite el registro de un lote anterior y compruebe que los parámetros son coherentes con la ficha técnica. Es una verificación sencilla que revela el nivel de control del proceso.

    Pregunte por el sistema de trazabilidad del lote: número de hilo, máquina utilizada y parámetros de fijación deben poder reconstruirse para cada partida expedida.

    Corte láser y capacidad de termosellado

    El corte láser y el termosellado permiten acabados sin costura en bordes y aberturas. Verifique que la fábrica dispone de estos equipos y de personal formado para operarlos, porque son operaciones sensibles a los parámetros.

    La compatibilidad con la composición del tejido es determinante: no todas las fibras sellan igual y algunas requieren un acabado adicional. Valide con una muestra real antes de asumir que el proceso es viable para su mezcla.

    Pregunte por la capacidad diaria de cada equipo y por su mantenimiento. Un láser sin calibración produce bordes irregulares que se perciben de inmediato en una prenda técnica.

    Planta de producción de camisetas sin costuras con telares circulares

    Revise cómo se controla la humedad y la temperatura de la nave: las variaciones afectan a la tensión del hilo y, en prendas tubulares, se traducen en diferencias de medidas entre turnos.

    Control de calidad en cada etapa

    La auditoría debe comprobar que existe control en tres momentos: durante el tricotaje, al terminar la pieza y antes de la expedición. Pregunte qué se mide en cada etapa, con qué instrumentos y con qué frecuencia.

    En prendas tubulares, los puntos críticos son la densidad, la opacidad a contraluz, la estabilidad de medidas y el estado de los remates. Cada uno debe tener un criterio escrito y un registro asociado.

    Solicite el informe de un lote anterior con piezas revisadas y defectos encontrados. Es más informativo que cualquier descripción del procedimiento.

    Otro dato útil de la auditoría es el número de personas formadas en el manejo de los telares y en los equipos de fijación: la capacidad depende tanto de la máquina como de quien la opera.

    Un último dato relevante es la flexibilidad de la planta para cambios de última hora en el plan de producción: en programas con varias referencias, esa capacidad de reaccionar vale tanto como el precio.

    Clasificación de defectos y tasas de retrabajo

    Una fábrica madura distingue defectos críticos, mayores y menores, y tiene una política definida para cada categoría. Pregunte cuál es la tasa de retrabajo y cómo se registra: un porcentaje elevado indica un problema de proceso, no de inspección.

    Revise también qué ocurre con las piezas recuperadas: si se reintegran al lote, con qué control y con qué trazabilidad. En prendas de punto fino, un reproceso mal documentado puede reintroducir un defecto ya detectado.

    El registro histórico de defectos permite además anticipar problemas. Una fábrica que analiza sus datos propone mejoras; una que solo comunica incidencias no ofrece garantías de estabilidad.

    Pregunte por el tratamiento de las piezas que no superan el control: cuántas se recuperan, cuántas se descartan y cómo se documenta cada decisión.

    También conviene conocer la política de reserva de máquinas: cuántas líneas se comprometen por cliente y con cuánta antelación, porque eso determina si su pedido entra en el turno previsto o espera hueco.

    Taller de muestras y velocidad de desarrollo

    El taller de muestras revela la capacidad de respuesta de la planta. Pregunte cuántos prototipos desarrolla por semana, si la programación de jacquard se hace en casa y cuánto tardó en los últimos proyectos comparables.

    La velocidad de muestreo es el mejor indicador de organización interna: combina la carga del taller, la disponibilidad de hilo y la prioridad que se da a los proyectos nuevos.

    Compruebe también cómo se archivan las muestras selladas y los archivos de programación. En prendas tubulares, conservar la configuración de máquina es lo que permite repetir el resultado en la siguiente temporada.

    Conviene revisar también el almacén de hilo: si la planta mantiene referencias vivas para sus clientes habituales, la reposición de su programa será más rápida que si depende de compras puntuales.

    Reserva de capacidad y picos

    La última área es la planificación: cómo se reservan las máquinas, cuánta capacidad se compromete por cliente y qué política se aplica en los periodos de mayor carga.

    Pregunte por el calendario de los próximos meses y por el tratamiento de los pedidos urgentes. En un parque limitado, la prioridad se concede a quien planifica con antelación.

    La auditoría documental se cierra con la composición en las denominaciones oficiales del Reglamento (UE) 1007/2011, el cuidado declarado y la identidad del responsable; para prendas de contacto con la piel, certificación de sustancias a nombre de la planta (OEKO-TEX Standard 100) con REACH como marco, referencias técnicas de CottonWorks e informe social comparable (amfori BSCI).

    Control de calidad en una partida de camisetas sin costuras

    Compruebe también la capacidad de empaque: el plegado y la preparación de cajas consumen tiempo al final del proceso y, si la planta va justa en esa etapa, el lote se retrasa aunque la producción haya terminado.

    Una fábrica de punto tubular se evalúa por su parque de cilindros y por el control de densidad, no por el número de máquinas. Pida la cartografía de densidades y el registro de mantenimiento del cilindro antes de comprometer una escalera de tallas.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué hay que comprobar en una fábrica sin costuras?

    Número y tipo de telares con sus galgas y diámetros, capacidad de fijación por calor, equipos de corte láser y termosellado, control de calidad en tres etapas, clasificación de defectos y tasa de retrabajo, velocidad del taller de muestras y política de reserva de capacidad.

    ¿Por qué es clave la capacidad de fijación?

    Porque estabiliza la prenda y fija sus dimensiones antes de los remates. Una planta puede tejer muchas más piezas de las que es capaz de fijar, y esa etapa se convierte en el cuello de botella real del programa. Conviene pedir la capacidad diaria y el registro de parámetros.

    ¿Cómo se mide la capacidad real?

    En piezas por máquina y día para su referencia concreta, junto al tiempo de configuración por modelo y el número de configuraciones activas simultáneas. Una cifra mensual agregada no dice nada útil sobre su pedido.

    ¿Qué indica una tasa de retrabajo alta?

    Un problema de proceso más que de inspección: si muchas piezas necesitan corrección, el origen está en el tricotaje, en la fijación o en los remates. Conviene revisar cómo se documentan las piezas recuperadas y si se reintegran al lote con trazabilidad.

    ¿Cómo se reserva capacidad en temporada alta?

    Acordando por escrito las máquinas asignadas, la semana de arranque y las entregas parciales si el pedido es grande. Pregunte por la carga de las próximas semanas y por la política con los pedidos urgentes: la prioridad se concede a quien planifica antes.

    ¿Quiere visitar una planta de punto tubular y saber qué pedir en cada zona? Cuéntenos su referencia y su rango de tallas a través de la página de contacto y le enviaremos la información de capacidad, equipos y control que manejamos por lote.

  • Auditoría de fábrica de camisetas interiores: máquinas, oficio y control de tejidos finos

    Una fábrica de camisetas interiores se audita en el taller, no en la sala de reuniones. Lo que decide si una línea puede producir punto fino con constancia es el rango de galgas montado, la precisión del corte, el estado de las máquinas de coser y el control que se aplica al tejido antes de confeccionarlo. Esta guía recorre las ocho áreas que conviene ver durante una visita técnica, qué preguntar en cada una, qué documento pedir y qué señales indican que el proceso no está bajo control.

    Máquinas de tricotar y rango de galgas

    Lo primero que se ve en una fábrica de punto es la sala de tricotaje, y lo primero que conviene preguntar es el rango de galgas realmente montado. No basta con que la máquina pueda tejer una galga: hay que comprobar que tiene el cilindro montado y que la producción de esa galga es habitual, no excepcional.

    Una fábrica capaz de trabajar en punto fino para camiseta interior mantiene al menos dos rangos de galga en producción regular y una máquina de canalé dedicada al cuello y a los puños. Si toda la producción sale de un solo rango, cada artículo nuevo se adapta a lo que hay, no a lo que el cliente pide.

    Conviene además mirar el registro de mantenimiento del cilindro y de las agujas. Un telar con agujas desgastadas produce líneas verticales que solo aparecen en determinados colores y que se descubren tarde, cuando ya hay metros tejidos.

    Nave de producción textil con máquinas de tricotar y puestos de confección

    Precisión de corte en tejidos finos

    El corte es donde se pierde o se gana la tolerancia de medidas. En punto fino, una mesa de corte con extensión controlada y cuchilla de vaivén bien ajustada mantiene las capas alineadas; un corte manual sobre una mesa desordenada produce piezas que difieren entre sí dentro del mismo lote.

    La auditoría debe incluir dos comprobaciones: cómo se relaja el tejido antes de extenderlo y cuántas capas se extienden a la vez. El jersey de algodón necesita reposo después del tejido para que la relajación ocurra antes del corte; si se corta el tejido recién salido del telar, la prenda encogerá después.

    Pregunte también por el sistema de verificación de piezas. Una fábrica ordenada comprueba periódicamente las plantillas contra el patrón maestro, porque las plantillas se deforman con el uso y arrastran el error a toda la producción.

    Máquinas de coser para cuello y dobladillos

    El cuello de una camiseta interior se cose con recubridora o con máquina de cadeneta de dos agujas, y ambas deben estar correctamente calibradas para trabajar punto fino. En una auditoría, pida ver la máquina en funcionamiento y compruebe la densidad de puntadas sobre una pieza real, no sobre una muestra preparada.

    El dobladillo del bajo y de la manga es la segunda operación crítica. Una dobladora mal ajustada deja ondas en el borde, un defecto que no se corrige con plancha y que en tienda se percibe como falta de calidad aunque la prenda cumpla todas las medidas.

    Merece la pena contar las máquinas dedicadas a cada operación y compararlas con la capacidad declarada. Cuando la capacidad se calcula sobre la operación más rápida y no sobre el cuello, la fecha de entrega se incumple siempre en el mismo punto.

    Un detalle que revela mucho es dónde se acumulan las cajas semiacabadas. Si el cuello es el cuello de botella, la fábrica tendrá pilas de cuerpos esperando junto a esa máquina. Caminar la línea de atrás hacia delante, en lugar de empezar por la entrada, muestra el cuello de botella real en menos de cinco minutos.

    Área del taller Qué se audita Señal de alerta
    Tricotaje Rango de galgas y estado de agujas Un solo rango en producción regular
    Corte Relajación del tejido y capas por extensión Tejido cortado recién salido del telar
    Costura de cuello Calibración de recubridora Densidad de puntadas sin definir
    Dobladillo Ajuste de dobladora Bordes ondulados en la pieza terminada
    Inspección Puesto, luz y criterio escrito Inspección a pie de máquina sin registro

    Detección de agujas y control de metales

    En una prenda de contacto con la piel, el detector de agujas y metales no es un accesorio: es el control que protege al usuario y a la marca. Durante la auditoría conviene ver el equipo encendido, con la cinta en movimiento y con la probeta de verificación a mano.

    El punto que casi nunca se pregunta es la frecuencia de la prueba. Un detector sin verificación periódica puede estar funcionando con sensibilidad degradada y no detectar fragmentos pequeños. Lo correcto es un registro de comprobación por turno y con la pieza de prueba correspondiente.

    Pida también el protocolo de actuación cuando salta la alarma. La prenda debe localizarse, revisarse y volver a pasar; y si el fragmento no aparece, hay que revisar la máquina que la cosió. Un protocolo sin registro escrito equivale a no tenerlo.

    Acabado, planchado y plegado

    El acabado es la parte de la fábrica que más influye en la percepción del producto y la que menos se audita. En punto fino, el planchado debe aplicarse con vapor y sin presión excesiva, porque la presión deforma la malla y deja brillos en los colores oscuros.

    El plegado también es una operación técnica. Un plegado uniforme permite fotografiar la prenda sin retoques y facilita la recepción en almacén; un plegado irregular obliga a manipular cada unidad antes de exponerla y encarece la puesta en tienda.

    Conviene revisar las condiciones de la zona de acabado: temperatura, limpieza y ausencia de productos que puedan transferirse al tejido. Las manchas de aceite y las marcas de plancha suelen nacer aquí y son las que provocan rechazos de lote por defectos que no tienen nada que ver con el tejido.

    En fábricas que trabajan con varios clientes a la vez, conviene comprobar que existe separación clara entre líneas o, como mínimo, un procedimiento de limpieza entre referencias. La contaminación cruzada de fibras es fácil de detectar en el análisis de composición y muy difícil de justificar ante un distribuidor que ha pagado por una mezcla concreta.

    Puestos de inspección y práctica AQL

    Una inspección final seria tiene tres características: un puesto con iluminación normalizada, un criterio escrito y un registro por lote. La iluminación importa más de lo que parece; sin luz adecuada, los defectos de tejido en colores oscuros pasan sin detectarse.

    El criterio de aceptación se define por muestreo. En programas B2B lo habitual es trabajar con un nivel de calidad aceptable de 2,5 para defectos mayores y 4,0 para menores, cuyo marco son los planes de muestreo de la familia ISO. Ese criterio debe figurar en la ficha técnica y aplicarse igual en todas las inspecciones.

    El registro es lo que convierte la inspección en herramienta. Un informe por lote con el recuento de defectos, las medidas tomadas y la firma del responsable permite comparar lotes entre sí y detectar una deriva de calidad antes de que llegue al cliente final.

    Inspección final de camisetas interiores con medición y registro por lote

    Capacidad por modelo y talla

    La capacidad real de una fábrica de camisetas interiores no se mide en unidades totales, sino en unidades por modelo y talla. Pasar de una talla a otra exige cambiar plantillas y ajustar máquinas; pasar de un modelo a otro exige además cambiar el tejido y el utillaje del cuello.

    Por eso conviene preguntar cuántos cambios de modelo admite la línea por semana y cuánto tiempo se pierde en cada uno. Una fábrica que declara una capacidad muy alta y un número muy bajo de cambios está asumiendo tiradas largas, no pedidos variados.

    La cifra útil para el comprador es la fecha de entrega por combinación de modelo, color y talla. Pídala para su pedido concreto y compárela con el plan de producción del taller: si no cuadra, la fecha se cumplirá moviendo otros pedidos, y eso suele acabar en una entrega parcial.

    Cambio en la línea Qué hay que cambiar Efecto en la fecha de entrega
    De talla Plantillas y ajuste de máquinas Menor, si la línea está organizada por talla
    De color Conos de hilo y limpieza Bajo, pero exige separación de lotes
    De modelo Tejido, utillaje y secuencia El cambio más costoso en tiempo
    De cliente Marcado, etiquetas y empaque Requiere verificación documental

    Trazabilidad del hilo a la caja

    La trazabilidad es la capacidad de responder a una pregunta concreta: qué hilo y qué lote de tejido se usaron en una prenda determinada. En camisetas interiores parece excesiva, hasta que aparece una reclamación por solidez de color o por encogimiento en un lote concreto.

    Una fábrica trazable identifica el lote de tejido en la orden de confección y mantiene la correspondencia con la caja expedida. No hace falta un sistema informático complejo: basta con un código que viaje con la orden y quede registrado en el albarán.

    Complete la auditoría con los documentos de producto. La declaración de composición debe seguir las denominaciones oficiales del Reglamento (UE) 1007/2011; la ausencia de sustancias nocivas en prendas de contacto con la piel se acredita con OEKO-TEX Standard 100; el cumplimiento del reglamento europeo de sustancias químicas se apoya en REACH; y las condiciones laborales y de gestión se auditan con esquemas como amfori BSCI.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué se mira primero en una fábrica de camisetas interiores?

    La sala de tricotaje y el rango de galgas realmente montado. Una fábrica capaz de producir punto fino para camiseta interior mantiene al menos dos rangos en producción regular y una máquina de canalé dedicada al cuello. Si todo sale de un solo rango, cada artículo nuevo se adapta a lo que hay disponible, no a lo que pide el cliente.

    ¿Cómo se comprueba la precisión del corte?

    Revisando cómo se relaja el tejido antes de extenderlo y cuántas capas se extienden a la vez. El jersey de algodón necesita reposo después del tejido para que la relajación ocurra antes del corte. También conviene comprobar que las plantillas se verifican periódicamente contra el patrón maestro, porque se deforman con el uso.

    ¿Es obligatorio el detector de agujas y metales?

    En prendas de contacto con la piel es el control que protege al usuario y a la marca, y la mayoría de las auditorías sociales y de cliente lo exigen. Lo importante no es solo que exista, sino que tenga verificación periódica con probeta y registro por turno, y un protocolo escrito de actuación cuando salta la alarma. Un detector sin registro equivale a no tenerlo.

    ¿Qué criterio de calidad se aplica en la inspección final?

    Un nivel de calidad aceptable por muestreo, habitualmente AQL 2,5 para defectos mayores y 4,0 para menores, con el marco de los planes de muestreo de la familia ISO. El criterio debe figurar en la ficha técnica y aplicarse igual en todas las inspecciones, con informe por lote que incluya recuento de defectos y medidas.

    ¿Por qué es importante la trazabilidad en una camiseta interior?

    Porque permite responder qué hilo y qué lote de tejido se usaron en una prenda concreta. Cuando aparece una reclamación por solidez de color o por encogimiento, esa información acota el problema a un lote en lugar de exigir la revisión de toda la producción. Basta con un código que viaje con la orden de confección.

    ¿Está evaluando una fábrica para un programa de camisetas interiores y quiere una visita técnica con criterios claros? Escríbanos desde la página de contacto y le explicaremos qué áreas revisamos, qué documentos entregamos y cómo se planifica una auditoría sin parar la producción.

  • Fábrica de boxers: auditoría de máquinas, cualificación y control de calidad

    Auditar una fábrica de boxers no consiste en comprobar que tiene máquinas de coser: consiste en verificar que su equipamiento cubre el corte que usted va a producir y que su sistema de control detecta los defectos antes de que el lote salga. Un bóxer exige galgas concretas, máquinas específicas para cinturilla y un control de medidas que una planta de camisetas puede no tener. Esta guía recorre los ocho bloques de una auditoría útil, con las preguntas que separan una planta preparada de un taller que improvisa.

    Tipos de tricotosa y rango de galgas

    El punto de partida es el parque de tricotosas: número de máquinas circulares, diámetros de cilindro y galgas disponibles. En boxers, la galga determina la finura del tejido: una planta equipada para punto grueso produce una prenda pesada y de tacto seco, inadecuada para ropa interior de uso diario.

    Pregunte también por el estado del parque: aiguilles de repuesto, historial de mantenimiento y tiempo medio entre paradas. Un cilindro desgastado se manifiesta en irregularidades que solo se ven a contraluz, y suele ser la causa de reclamaciones por falta de opacidad en colores claros.

    Por último, confirme la capacidad real de tricotaje por modelo. Una fábrica con veinte máquinas puede producir menos que otra con diez si cambia de referencia con frecuencia: el tiempo perdido en cada cambio es el dato que casi nunca aparece en las presentaciones.

    Precisión de corte en tejidos finos

    El corte de un boxer se realiza sobre tejido elástico, que se mueve si no ha reposado. Pregunte cuánto tiempo descansa el tejido antes de extenderlo, cuántas capas admite el extendido y con qué método se corta: cuchilla manual, troquel o corte automático.

    En prendas pequeñas, el consumo de tejido depende más del encaje del patrón que del propio material. Pida el consumo por prenda y compárelo con su propio cálculo: una diferencia grande revela un patronaje poco optimizado o una merma que acabará pagando el comprador.

    Controle también la sala: temperatura y humedad estables evitan variaciones de medida entre lotes. Es un detalle que las plantas experimentadas tienen resuelto y que se nota en la regularidad del producto final. Si el proveedor no puede describir su procedimiento de reposo y corte, conviene pedir una muestra de producción y comprobar en ella la estabilidad de medidas después de un lavado: el resultado desmiente o confirma la explicación en pocos días.

    Máquinas de coser para cinturilla y dobladillos

    La unión de la cinturilla se hace en máquinas específicas, con guía de anchura y presión regulada. Una fábrica que posa cinturillas en máquina genérica obtiene pliegues irregulares y una recuperación desigual: el defecto aparece tras el primer lavado, cuando ya no hay solución.

    Para las perneras y el refuerzo central, pregunte por el tipo de puntada: plana, recubridora o de doble aguja. Cada una deja un acabado distinto y afecta a la comodidad y a la durabilidad. Pida ver la máquina trabajando sobre su tejido, no sobre una muestra gruesa preparada para la visita.

    Merece la pena revisar la organización de los puestos: en series con varias tallas y colores, el orden de las operaciones determina la productividad y la probabilidad de mezclar tallas en el mismo carro.

    Detección de agujas y control de metales

    La detección de agujas debe auditarse con evidencia, no con la presencia del equipo. Pida que se pase una pieza de prueba con fragmentos metálicos calibrados y solicite el registro del control horario. El equipo debe verificar el 100 % de las piezas, incluidas las retrabajadas.

    En ropa interior, donde la prenda está en contacto directo con la piel, este control es además una exigencia habitual de la distribución europea. Su registro forma parte del expediente de calidad que acompaña al lote.

    Compruebe si el detector se revisa al inicio y al final de cada serie y si existe un procedimiento escrito cuando salta la alarma: qué se hace con la pieza, quién decide y cómo se documenta. Pida también la última verificación del equipo con su probeta correspondiente: un detector sin comprobación periódica puede estar trabajando con sensibilidad reducida y dejar pasar fragmentos pequeños sin que nadie lo advierta.

    Acabado, planchado y plegado

    El acabado decide la presentación y buena parte de la percepción de calidad. Observe cómo se planchan las prendas, si existe plantilla de plegado y si el empaque sigue un estándar escrito. Un plegado manual sin referencia produce alturas irregulares dentro de la caja.

    Pregunte también por el tratamiento de las prendas de segunda: cuántas se recuperan mediante retrabajo, cuántas se descartan y cómo se registra. Una tasa alta de retrabajo indica un problema de proceso, no de inspección.

    Si su programa incluye etiqueta colgante o precinto de talla, verifique que la fábrica puede mantener el criterio en series repetidas. Es un punto donde aparecen diferencias entre el primer pedido y las reposiciones.

    Taller de confección de boxers con puestos de costura y acabado

    El acabado decide la percepción en tienda: planchado sin brillos, plegado con gabarito y marcado exterior legible. Valide estas tres cosas en la primera entrega, no cuando el pedido ya está en el almacén.

    Puestos de control y práctica AQL

    Un sistema de control útil tiene tres niveles: en línea, final por lote y antes de expedición. Pregunte cuántas personas trabajan en calidad, en qué etapas intervienen y con qué nivel de aceptación trabajan. Si solo existe control final, los defectos se descubren cuando ya no se pueden corregir sin coste.

    Solicite el procedimiento escrito de inspección: unidad de muestreo, criterios de defecto mayor y menor, y tratamiento de las piezas no conformes. La respuesta a esta última pregunta revela la madurez del sistema: una planta sin procedimiento improvisa con cada incidencia.

    Pida además un informe real de un lote anterior, con número de piezas revisadas y defectos encontrados. Es más informativo que cualquier presentación comercial.

    Etapa de control Qué se mide Frecuencia habitual
    Primera pieza Medidas y tensión de cinturilla Al iniciar cada puesto
    En línea Costura central y simetría de perneras Intervalos definidos por turno
    Final por lote Medidas, acabado y color Cada lote terminado
    Preexpedición Defectos visibles y conteo Antes de cargar

    Capacidad por modelo y talla

    La capacidad se mide por modelo y por talla, nunca en una cifra mensual agregada. Un boxer en seis tallas y cuatro colores consume capacidad de cambio de referencia, y ese tiempo es el que determina si la fábrica puede entregar su pedido en la ventana acordada.

    Solicite el tiempo de tricotaje por prenda, el tiempo de costura y el tamaño de lote mínimo por referencia. Con esos tres datos se calcula una capacidad realista para su programa, muy distinta de la capacidad teórica que aparece en los folletos.

    Pregunte también por la planificación habitual: cuántas semanas de carga tienen por delante y cómo gestionan los pedidos urgentes. En temporada alta, la respuesta a esta pregunta explica muchos retrasos. Un detalle útil es preguntar cómo registran los cambios de referencia: si existe un parte por cambio, la planta puede explicar por qué un pedido se retrasó, y esa capacidad de explicar es lo que distingue a un proveedor gestionable de uno que solo comunica excusas.

    Trazabilidad del hilo a la caja

    La trazabilidad se demuestra nombrando la unidad que produce y los lotes de materia. Pida el nombre del taller de tricotaje, del de tintura y del de confección, y compruebe que el número de lote figura en el albarán de expedición. Para valorar el apartado de tejido, las referencias técnicas que publica CottonWorks sobre gramajes, títulos de hilo y comportamiento del punto sirven como criterio externo al comparar dos plantas.

    En prendas de contacto con la piel, complete el expediente con la certificación de sustancias a nombre de la planta productora, habitualmente OEKO-TEX Standard 100, y con el marco europeo de sustancias (REACH). Si sus prendas se venden en la Unión Europea, la etiqueta de composición debe seguir además las denominaciones oficiales previstas en el Reglamento (UE) 1007/2011. Para la parte social, el referente más solicitado en Europa es amfori BSCI.

    Puede contrastar esta lista de comprobaciones con el detalle técnico publicado en la página de capacidades y con las familias de producto descritas en fabricante de boxers.

    Control de medidas y calidad en una serie de boxers

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué máquinas necesita una fábrica de boxers?

    Tricotosas circulares con galgas adecuadas al gramaje, sala de corte con reposo de tejido, máquinas específicas para unión de cinturilla, máquinas de puntada plana o recubridora para perneras, plancha con plantilla de plegado y equipo de detección de agujas con registro. La ausencia de cualquiera de estas piezas limita la calidad del lote.

    ¿Qué se debe comprobar en el control de calidad?

    Que existan tres etapas —línea, final por lote y preexpedición—, que haya un nivel de aceptación escrito y que esté definido el tratamiento de las prendas no conformes. Pida un informe real de un lote anterior: el número de piezas revisadas y los defectos encontrados dicen más que cualquier presentación.

    ¿Cómo se verifica la trazabilidad?

    Pidiendo el nombre del taller de tricotaje, el de tintura y el de confección, y comprobando que el número de lote figura en el albarán de expedición. En prendas que tocan la piel, el expediente se completa con la certificación de sustancias a nombre de la planta productora.

    ¿Qué documentación hay que pedir antes de la auditoría?

    Ficha técnica de una referencia comparable, informe de control de un lote anterior, certificados vigentes con titular y alcance, relación de etapas subcontratadas y condiciones comerciales por escrito. Con esos documentos, la visita se centra en verificar, no en descubrir.

    ¿Cuánto tarda una auditoría de fábrica?

    Una visita de medio día permite recorrer los ocho bloques si se llega con una lista escrita: máquinas, corte, costura, detección de metales, acabado, control, capacidad y trazabilidad. Añada una hora para revisar documentación y otra para comentar condiciones comerciales con la persona responsable de producción.

    ¿Está evaluando fábricas de boxers y quiere auditar sobre una lista concreta en lugar de una presentación? Envíe sus criterios a través de la página de contacto y le facilitaremos los datos de planta, capacidad por familia y documentación por lote.

  • Comparativa de tejidos para ropa interior masculina: algodón, modal, bambú, lyocell y nailon — aprovisionamiento B2B

    La pregunta «¿qué tejido es mejor?» no tiene respuesta: cada fibra gana en un aspecto y pierde en otro, y la decisión depende del mercado, del clima y del precio que el cliente acepta pagar. Esta comparativa pone las cinco familias más habituales frente a los mismos criterios —confort, humedad, durabilidad, color, coste y certificación— y termina con una tabla de decisión para elegir sin discusiones de pasillo.

    Confort: suavidad, caída y tacto

    El algodón peinado ofrece un tacto seco y reconocible, con una caída estable y una sensación que el cliente asocia con calidad. El modal y el micro-modal dan una superficie más lisa y una caída fluida, con una sensación más sedosa que el algodón y menos brillo que una viscosa.

    El bambú transformado se percibe fresco y muy suave al contacto, con una caída fluida; el lyocell añade cuerpo y mantiene mejor la forma. El nailon y la poliamida, en cambio, tienen un tacto más técnico: liso y frío al principio, con la ventaja de sentirse ligero.

    En la práctica, el confort se juzga con prenda puesta y después del primer lavado. Las diferencias al tacto de la primera puesta son pequeñas entre celulosas; lo que distingue es cómo se comporta cada una al día siguiente.

    Transpirabilidad y gestión de la humedad

    El algodón absorbe bien pero seca despacio: agradable en clima templado, incómodo si se moja con sudor y no hay ventilación. Las celulosas transformadas se comportan de forma parecida, con algo más de fluidez y una sensación fresca al inicio.

    El nailon y la poliamida secan rápido y mantienen la forma, con la contrapartida de retener moléculas odorantes. Es la opción natural en clima húmedo, en viaje y en actividad ligera, siempre que el producto no prometa prestaciones de evacuación sin ensayo.

    La estructura pesa tanto como la fibra: una malla abierta de algodón puede ventilar más que un punto cerrado de poliamida. Por eso conviene comparar prendas completas y no fichas de fibra aisladas.

    Criterio Algodón Modal Bambú Lyocell Nailon
    Tacto Seco y estable Suave y fluido Fresco Suave con cuerpo Técnico
    Secado Lento Medio Medio Medio Rápido
    Estabilidad Alta (peinado) Media Media Alta Alta
    Pilling Bajo (peinado) Medio Medio-alto Bajo Bajo
    Coste relativo Base Superior Superior Superior Medio

    Durabilidad y resistencia al pilling

    El algodón peinado resiste bien el uso diario y desarrolla poca pelotilla gracias a la eliminación de fibras cortas en el peinado. La versión cardada, más económica, forma bolitas antes y pierde aspecto con los ciclos de lavado.

    Las celulosas transformadas son más sensibles: el bambú y la viscosa tienden a bolitas en las zonas de frote, mientras el lyocell mantiene mejor la superficie por su mayor resistencia. El nailon y la poliamida apenas presentan este problema.

    El control se hace siempre sobre muestra lavada, con una escala de referencia y una comparación con la pieza original. Es el ensayo más informativo para prever reclamaciones y no requiere equipos sofisticados.

    Una última idea útil: antes de decidir la fibra, defina el precio de venta objetivo y compruebe si el tejido elegido lo sostiene. Cambiar de fibra después de fijar el precio obliga a rehacer el surtido y, con frecuencia, a reducir calidades para no perder margen, que es la peor forma de arrancar una gama.

    Encogimiento y solidez del color

    El encogimiento es el defecto que más rápido percibe el cliente. El algodón tratado y estabilizado se mantiene en valores contenidos; las celulosas encogen algo más y de forma desigual, con mayor pérdida en longitud. El nailon apenas se mueve, siempre que no se someta a calor.

    En color, las cinco familias dan buenos resultados en tonos medios, y todas presentan dificultades en los claros: el blanco y el gris perla revelan cualquier variación. En los oscuros, la diferencia está en la solidez al frote: las celulosas y el nailon requieren control específico para no transferir sobre una prenda blanca.

    Las composiciones deben declararse con las denominaciones oficiales de fibra previstas en el Reglamento (UE) 1007/2011, y en prendas de contacto con la piel conviene sumar el expediente de sustancias.

    Coste unitario a volúmenes de producción

    El algodón peinado es la referencia de coste: sirve como base de comparación para el resto. El modal y el bambú se sitúan por encima, con diferencias según gramaje y mezcla; el lyocell ocupa la franja más alta del grupo de celulosas; y el nailon se mueve en una banda intermedia que depende del título y de la estructura de malla.

    El coste final no depende solo de la fibra: la estructura, el acabado, los complementos y los ensayos añaden partidas. Un nailon de filamento fino con malla abierta puede costar más que un algodón básico, aunque su fibra sea menos apreciada.

    Para comparar, pida el precio con la misma especificación: gramaje, densidad, título de hilo y tipo de cinturilla. Sin esa base, cualquier diferencia es un artefacto del presupuesto y no del material.

    Opciones de certificación por fibra

    Las opciones de certificación cambian según la fibra y el origen. Para el algodón de origen orgánico, el marco que documenta la cadena es GOTS; para las celulosas de origen forestal existen certificaciones de cadena que permiten acreditar el origen de la materia.

    En todas las familias, para prendas de contacto con la piel, la certificación más solicitada por la distribución es la de sustancias a nombre de la unidad productora, con OEKO-TEX Standard 100 como referencia habitual y el marco europeo de REACH como base legal.

    Si el programa incorpora objetivos sociales, el referente más pedido en Europa es amfori BSCI. En el apartado técnico, las referencias de estructura y gramaje publicadas por CottonWorks ayudan a redactar la ficha de cada familia.

    Muestras de distintos tejidos para ropa interior masculina comparadas lado a lado

    Caso de uso ideal para cada tejido

    El algodón peinado encaja en una gama de uso diario en clima templado, con cliente que valora tacto conocido y precio contenido. El modal y el micro-modal funcionan cuando el argumento es el tacto y la marca puede sostener un precio superior.

    El bambú se coloca bien en una referencia de confort y clima cálido, con comunicación prudente y sin prometer propiedades que la fibra no tiene. El lyocell responde a un público que valora durabilidad y discurso ambiental documentado.

    El nailon y la poliamida son la elección natural en clima húmedo, viaje y actividad ligera, donde la prioridad es que la prenda seque y mantenga la forma. En este grupo conviene además distinguir entre una prenda de uso diario y una de actividad: la primera prioriza el tacto, la segunda la ventilación, y ambas pueden compartir la misma fibra con estructuras distintas. Intentar venderlo como sustituto del algodón en todos los usos lleva a expectativas equivocadas.

    Prendas de distintas fibras preparadas para comparar tacto y caída

    Tabla de decisión práctica

    La decisión se simplifica con tres preguntas: qué clima tiene su mercado, cuánto está dispuesto a pagar el cliente y qué atributo quiere destacar en la comunicación. Con las respuestas, la elección de fibra queda casi determinada.

    Si el atributo es tacto y el precio lo permite, celulosas. Si es precio y fiabilidad, algodón peinado. Si es secado rápido y uso activo, nailon o poliamida. Si es discurso documentado, lyocell o algodón orgánico certificado.

    Puede ver las familias disponibles y sus construcciones en la página de productos y el detalle de proceso en capacidades.

    Prioridad del programa Tejido recomendado Por qué
    Precio y rotación estable Algodón peinado Coste base y comportamiento previsible
    Tacto premium Modal / micro-modal Sensación suave y caída fluida
    Confort en clima cálido Bambú transformado Sensación fresca al contacto
    Durabilidad y relato ambiental Lyocell Mejor estabilidad y trazabilidad
    Secado rápido y viaje Nailon / poliamida Secado veloz y forma estable

    Compare siempre a gramaje y construcción equivalentes: un tejido más ligero no es una economía, es otro producto. Fije como criterios el secado, el pilling, el encogimiento y la estabilidad del color.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Cuál es el mejor tejido para ropa interior masculina?

    Depende del uso: algodón peinado para uso diario y precio contenido; modal o micro-modal cuando el argumento es el tacto; bambú para sensación fresca en clima cálido; lyocell cuando se busca durabilidad con trazabilidad documentada; y nailon o poliamida para secado rápido y viaje. No existe una fibra superior en todos los criterios.

    ¿Algodón o modal: cuál aguanta mejor el lavado?

    El algodón peinado estabilizado mantiene mejor las medidas y desarrolla menos pelotilla; el modal gana en tacto y caída pero encoge algo más y requiere más cuidado. Si la prenda se lava con frecuencia y a temperatura alta, el algodón ofrece un comportamiento más previsible.

    ¿Qué tejido elijo para un mercado cálido y húmedo?

    Nailon o poliamida con estructura de malla aportan secado rápido y mantienen la forma, lo que resulta útil con humedad ambiental. El bambú y el lyocell ofrecen una sensación fresca al contacto, con secado más lento. La decisión depende de si el uso es diario o activo.

    ¿Merece la pena pagar por un tejido premium?

    Si el cliente percibe la diferencia y el canal sostiene el precio, sí. La clave es que la diferencia sea comprobable: tacto tras el lavado, estabilidad de medidas y aspecto general. En una prenda que compite por precio con un básico, el sobrecoste estrecha el margen sin aportar ventaja comercial.

    ¿Cómo se compara el coste entre fibras?

    Con una especificación idéntica: mismo gramaje, densidad, título de hilo, cinturilla y acabado. Sin esa base, la diferencia refleja el presupuesto y no el material. Conviene pedir el desglose por partidas para ver cuánto corresponde a fibra, proceso, complementos y documentación.

    ¿Está decidiendo el tejido de su próxima gama de ropa interior masculina? Envíe su mercado objetivo, su precio de venta previsto y el atributo que quiere destacar a través de la página de contacto y le propondremos las familias y estructuras correspondientes.

  • Camisetas y polos sin costuras de marca blanca: un programa listo para retail

    Un programa de marca blanca en prendas sin costuras se apoya en tres decisiones: qué surtido construye el núcleo, cómo se marca cada referencia sin tocar el tejido y con qué estándar de empaque llega a tienda. La ventaja de esta categoría es que la prenda habla por sí sola —caída, acabado, confort—, así que el programa puede ser corto y repetirse temporada tras temporada. Esta guía ordena ese recorrido.

    Construir un surtido de básicos sin costuras

    El surtido se construye con pocas referencias y muy claras: una camiseta de cuello redondo, una de cuello de pico y un polo. Tres prendas cubren el uso diario, el uso profesional y la opción algo más formal, y comparten tejido base.

    El error habitual es abrir demasiadas variantes de color en el primer pedido. Es preferible concentrar el volumen en dos o tres colores neutros y añadir una novedad de temporada sobre la referencia más vendida.

    La cobertura de tallas se define con datos del distribuidor o con una distribución concentrada en tallas centrales. En prendas tubulares, recordar que el rango está limitado por los cilindros disponibles antes de comprometer el programa.

    Referencia Uso principal Observación
    Camiseta cuello redondo Uso diario y capa base La más vendida del surtido
    Camiseta cuello de pico Uso profesional Buena aceptación masculina
    Polo sin costuras Imagen y atención al público Con cuello estructurado
    Segunda referencia de polo Gama alta o color de temporada Se añade cuando la primera rota

    Mezcla de cuello redondo, pico y polo

    Las tres prendas comparten cuerpo tubular y se diferencian en el cuello y el remate. Eso permite trabajar con el mismo hilo y los mismos colores, lo que simplifica la compra de materia prima y la planificación de tintura.

    El cuello redondo es la referencia de mayor rotación; el pico aporta variedad sin complicar la producción; el polo añade estructura y un público dispuesto a pagar algo más.

    Si el programa se vende en tienda, conviene que las tres referencias compartan medidas generales. Un cliente que prueba una talla en la camiseta y encuentra otra cosa en el polo percibe desorden en la marca.

    En la práctica, la decisión sobre el número de referencias se toma con dos datos: la venta por referencia del programa anterior o, si no existe, el reparto de espacio disponible en el punto de venta. Un surtido de tres prendas bien presentado suele superar en rotación a un surtido de cinco referencias que se reparten el mismo lineal y generan stock en los colores menos vendidos, lo que obliga a liquidar al final de temporada y deteriora la percepción de precio de toda la gama.

    Carta de colores y reparto de tallas

    La carta de colores se fija con una referencia física por tono y un número máximo de colores por referencia. En marca blanca, la regularidad entre temporadas pesa más que la novedad: un blanco que cambia de tono rompe la continuidad del lineal.

    El reparto de tallas se ajusta al canal. En tienda, las tallas centrales dominan; en comercio electrónico, la distribución se abre y las tallas grandes adquieren más peso del que suele estimarse.

    Documente el plan de tallas por referencia y revíselo tras cada ciclo de venta. Es la forma más directa de reducir stock inmovilizado sin tocar el producto.

    Camisetas sin costuras de marca blanca preparadas para el lineal

    Merece la pena acordar con el proveedor un calendario de entregas escalonado: una primera entrega con las referencias de núcleo y, unas semanas después, las de temporada. Ese esquema permite empezar a vender antes, ajustar el surtido con los primeros datos de venta y evitar concentrar todo el capital en un único envío, además de reducir el riesgo de almacenar referencias que el mercado no sostiene.

    Marcado: jacquard, transfer y etiquetas

    En prendas tubulares, el jacquard permite integrar la marca durante el tricotaje, sin añadir peso ni rigidez. Es la opción más limpia para cuellos y bandas, y resiste cualquier lavado.

    El transfer y la etiqueta termosellada son alternativas cuando el programa necesita cambios frecuentes de diseño, con la precaución de validar la adherencia sobre punto fino. La etiqueta tejida cosida sigue siendo la opción más previsible para la información obligatoria.

    El marcado de talla y de código debe seguir el estándar del distribuidor. Un precinto mal colocado complica la lectura en caja y ralentiza la reposición en tienda.

    En cuanto a los precios, trabaje con el distribuidor la estructura completa desde el principio: precio de fábrica, coste de empaque, transporte y margen del canal. Cambiar el precio después del piloto obliga a rehacer la comunicación.

    Estándares de empaque retail

    En retail, el empaque cumple una función logística: proteger la prenda, permitir la lectura rápida de talla y referencia y facilitar la reposición. Bolsa individual, etiqueta colgante y control de cajas por referencia son el estándar habitual.

    El plegado debe ser consistente y reproducible. Un plegado irregular produce alturas distintas en el expositor y da impresión de desorden, aunque el producto sea correcto.

    Añada el control de peso por caja: es un indicador sencillo de conteo y evita recontar la mercancía en recepción.

    Antes de cerrar el surtido, conviene medir el espacio disponible en lineal o en la ficha de producto en línea: dos o tres referencias bien presentadas venden más que cinco que se estorban entre sí. Revise también el etiquetado que exige cada canal: la ficha de producto en línea y el embalaje exterior deben coincidir en referencia, talla y color, porque una discrepancia entre ambos obliga a reetiquetar mercancía ya recibida.

    Precio de venta y estructura de margen

    El precio de venta se construye desde el coste real: precio de fábrica, transporte, seguro, aranceles, IVA y coste de empaque y manipulación. En una prenda técnica el coste de desarrollo se reparte entre las unidades del programa.

    La estructura de margen del canal retail exige un precio que permita aplicar el descuento habitual sin destruir la rentabilidad. Ese cálculo se hace antes de fijar el precio de venta, no después.

    Su ventaja competitiva es el acabado: si el cliente percibe la diferencia al tacto y al lavado, el programa puede sostener un precio superior al de una prenda básica cosida.

    Un detalle que mejora la percepción de calidad sin coste relevante es la coherencia del plegado entre referencias: si las tres prendas llegan con la misma presentación, el programa parece más cuidado.

    Pedido piloto y prueba de rotación

    El piloto se diseña con tres referencias, dos colores y las tallas centrales, y sirve para comprobar rotación, devoluciones y percepción del ajuste. Es también la forma de validar el empaque en condiciones reales.

    Documente el piloto como una producción normal: ficha firmada, muestra sellada e informe de control. El comportamiento de esa primera entrega es la base para dimensionar la siguiente.

    Mida tres indicadores: velocidad de venta por talla, devoluciones por motivo de ajuste y consultas sobre el producto. Con esos datos, la segunda serie se planifica con criterio.

    Control de stock y reposición de un programa de marca blanca

    Documente también los criterios de aceptación del lote: nivel de defectos, tolerancias de medida y procedimiento ante no conformidades. En marca blanca, ese documento es la base de la relación con el proveedor.

    Reposición y renovación de gama

    La reposición se planifica antes de que la temporada empiece: reservar tejido y color para las referencias de núcleo permite reponer en semanas en lugar de esperar un ciclo completo de producción.

    La renovación sigue un criterio simple: se repite lo que rota, se ajusta el reparto de tallas de lo que se queda corto y se prueba una novedad por temporada. La disciplina evita que el surtido crezca sin control.

    El programa se cierra con la documentación obligatoria: composición en denominaciones oficiales del Reglamento (UE) 1007/2011, instrucciones de cuidado e identidad del responsable. En prendas de contacto con la piel, la certificación de sustancias a nombre de la planta (OEKO-TEX Standard 100) se enmarca en REACH, con referencias de CottonWorks para la malla y un informe laboral comparable (amfori BSCI).

    En marca blanca, el mínimo depende del punto de partida: pocas decenas de piezas sobre artículo y color en existencia, en torno al millar por color con tejido disponible, y cerca de tres mil con tejido nuevo. Confirme cada tramo en el presupuesto.

    FAQ: respuestas a las preguntas más buscadas en Google

    ¿Qué surtido mínimo necesita un programa de marca blanca sin costuras?

    Tres referencias: camiseta de cuello redondo, camiseta de cuello de pico y polo. Comparten cuerpo tubular y tejido base, así que concentran la compra de materia prima y cubren uso diario, profesional y de imagen.

    ¿Cómo se marca una prenda sin costuras?

    El jacquard integrado durante el tricotaje es la opción más limpia, porque no añade peso ni rigidez. El transfer y las etiquetas termoselladas son alternativas válidas si se valida la adherencia sobre punto fino; la etiqueta tejida cosida sigue siendo la referencia para la información obligatoria.

    ¿Cómo se controla el color entre temporadas?

    Con una referencia física por tono, un número limitado de colores por referencia y la reserva de tejido para la temporada. En marca blanca, la regularidad pesa más que la novedad: un blanco que cambia de tono rompe la continuidad del lineal.

    ¿Qué incluye un estándar de empaque retail?

    Bolsa individual o caja según el canal, etiqueta colgante con talla y referencia, plegado consistente con plantilla y control de peso por caja. Son elementos que aceleran la recepción y la reposición en tienda.

    ¿Cómo se planifica la reposición?

    Reservando tejido y color para las referencias de núcleo antes de la temporada y definiendo un plazo de reposición realista. La renovación se decide con datos: se repite lo que rota, se ajusta el reparto de tallas y se prueba una novedad por temporada.

    ¿Está montando un programa de camisetas y polos sin costuras en marca blanca y quiere cerrar surtido, marcado y empaque? Envíe su plan por la página de contacto y le propondremos referencias y volúmenes.