El objetivo de la visita no es hacer inventario de equipos, sino comprobar que la combinación de telares, fijación y control permite repetir su referencia mes a mes. Esta guía recorre ocho áreas concretas y explica qué evidencia conviene llevarse de cada una.
Número de máquinas y mezcla de galgas
El primer dato es el número de telares circulares, sus diámetros y sus galgas, además de la proporción del parque que está dedicada a cada familia de producto. Un parque orientado a ropa interior fina no producirá bien una camiseta deportiva de gramaje medio.
Pregunte también por la antigüedad y el mantenimiento: sustituciones de cilindros, cambio de agujas y tiempo medio entre paradas. Una máquina mal mantenida genera irregularidades de densidad que en una prenda sin costuras no se pueden disimular con costuras.
Confirme que los accesorios para jacquard y las guías específicas están disponibles en la propia planta. Si dependen de un proveedor externo, cada cambio de diseño añade plazo.
| Bloque de la visita | Qué se pide ver | Documento que lo respalda |
|---|---|---|
| Parque de telares |
Galgas, diámetros y estado
Listado por máquina y mantenimiento
| Fijación y acabado |
|---|
Túnel, parámetros y capacidad diaria
Registro de proceso por lote
| Corte y termosellado |
|---|
Láser, calibración y operarios formados
Demostración sobre su tejido
| Muestras |
|---|
Plazos y archivos de programación
Fechas de los últimos desarrollos
| Control |
|---|
Etapas, criterios y retrabajo
Informe de un lote anterior
| Capacidad |
|---|
Piezas por máquina y día
Plan de producción de las próximas semanas
Producción diaria por máquina y producto
La capacidad debe expresarse en piezas por máquina y día para su referencia concreta, no en una cifra agregada. El tiempo de tricotaje depende de la densidad, del tamaño de la prenda y del número de cambios de estructura por zona.
Pida el tiempo de configuración por referencia y el número de configuraciones que la planta puede mantener activas simultáneamente. Es el dato que determina cuántas variantes puede asumir su programa sin retrasar otros pedidos.
Un indicador útil es la ocupación actual: cuántas máquinas están trabajando en cada familia y qué carga tienen las próximas semanas. Con esa información, la fecha prometida se evalúa con criterio.
Pida además el plan de mantenimiento de los telares: la frecuencia de sustitución de agujas y cilindros explica buena parte de la regularidad del tejido en prendas sin costuras.
Equipo de fijación por calor y acabado
La fijación por calor es una etapa crítica: estabiliza la prenda y fija sus dimensiones antes de los remates. Compruebe si el equipo es propio, cuál es su capacidad diaria y cómo se registran los parámetros de temperatura, tiempo y tensión.
Un error frecuente en la auditoría es no verificar la capacidad de fijación. Una planta puede tejer miles de piezas al día y tener una línea de fijación que procesa una fracción de esa cantidad, lo que convierte esa etapa en el cuello de botella real.
Solicite el registro de un lote anterior y compruebe que los parámetros son coherentes con la ficha técnica. Es una verificación sencilla que revela el nivel de control del proceso.
Pregunte por el sistema de trazabilidad del lote: número de hilo, máquina utilizada y parámetros de fijación deben poder reconstruirse para cada partida expedida.
Corte láser y capacidad de termosellado
El corte láser y el termosellado permiten acabados sin costura en bordes y aberturas. Verifique que la fábrica dispone de estos equipos y de personal formado para operarlos, porque son operaciones sensibles a los parámetros.
La compatibilidad con la composición del tejido es determinante: no todas las fibras sellan igual y algunas requieren un acabado adicional. Valide con una muestra real antes de asumir que el proceso es viable para su mezcla.
Pregunte por la capacidad diaria de cada equipo y por su mantenimiento. Un láser sin calibración produce bordes irregulares que se perciben de inmediato en una prenda técnica.

Revise cómo se controla la humedad y la temperatura de la nave: las variaciones afectan a la tensión del hilo y, en prendas tubulares, se traducen en diferencias de medidas entre turnos.
Control de calidad en cada etapa
La auditoría debe comprobar que existe control en tres momentos: durante el tricotaje, al terminar la pieza y antes de la expedición. Pregunte qué se mide en cada etapa, con qué instrumentos y con qué frecuencia.
En prendas tubulares, los puntos críticos son la densidad, la opacidad a contraluz, la estabilidad de medidas y el estado de los remates. Cada uno debe tener un criterio escrito y un registro asociado.
Solicite el informe de un lote anterior con piezas revisadas y defectos encontrados. Es más informativo que cualquier descripción del procedimiento.
Otro dato útil de la auditoría es el número de personas formadas en el manejo de los telares y en los equipos de fijación: la capacidad depende tanto de la máquina como de quien la opera.
Un último dato relevante es la flexibilidad de la planta para cambios de última hora en el plan de producción: en programas con varias referencias, esa capacidad de reaccionar vale tanto como el precio.
Clasificación de defectos y tasas de retrabajo
Una fábrica madura distingue defectos críticos, mayores y menores, y tiene una política definida para cada categoría. Pregunte cuál es la tasa de retrabajo y cómo se registra: un porcentaje elevado indica un problema de proceso, no de inspección.
Revise también qué ocurre con las piezas recuperadas: si se reintegran al lote, con qué control y con qué trazabilidad. En prendas de punto fino, un reproceso mal documentado puede reintroducir un defecto ya detectado.
El registro histórico de defectos permite además anticipar problemas. Una fábrica que analiza sus datos propone mejoras; una que solo comunica incidencias no ofrece garantías de estabilidad.
Pregunte por el tratamiento de las piezas que no superan el control: cuántas se recuperan, cuántas se descartan y cómo se documenta cada decisión.
También conviene conocer la política de reserva de máquinas: cuántas líneas se comprometen por cliente y con cuánta antelación, porque eso determina si su pedido entra en el turno previsto o espera hueco.
Taller de muestras y velocidad de desarrollo
El taller de muestras revela la capacidad de respuesta de la planta. Pregunte cuántos prototipos desarrolla por semana, si la programación de jacquard se hace en casa y cuánto tardó en los últimos proyectos comparables.
La velocidad de muestreo es el mejor indicador de organización interna: combina la carga del taller, la disponibilidad de hilo y la prioridad que se da a los proyectos nuevos.
Compruebe también cómo se archivan las muestras selladas y los archivos de programación. En prendas tubulares, conservar la configuración de máquina es lo que permite repetir el resultado en la siguiente temporada.
Conviene revisar también el almacén de hilo: si la planta mantiene referencias vivas para sus clientes habituales, la reposición de su programa será más rápida que si depende de compras puntuales.
Reserva de capacidad y picos
La última área es la planificación: cómo se reservan las máquinas, cuánta capacidad se compromete por cliente y qué política se aplica en los periodos de mayor carga.
Pregunte por el calendario de los próximos meses y por el tratamiento de los pedidos urgentes. En un parque limitado, la prioridad se concede a quien planifica con antelación.
La auditoría documental se cierra con la composición en las denominaciones oficiales del Reglamento (UE) 1007/2011, el cuidado declarado y la identidad del responsable; para prendas de contacto con la piel, certificación de sustancias a nombre de la planta (OEKO-TEX Standard 100) con REACH como marco, referencias técnicas de CottonWorks e informe social comparable (amfori BSCI).
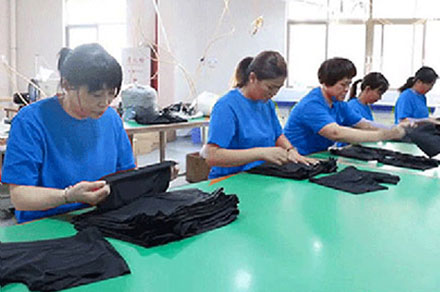
Compruebe también la capacidad de empaque: el plegado y la preparación de cajas consumen tiempo al final del proceso y, si la planta va justa en esa etapa, el lote se retrasa aunque la producción haya terminado.
Una fábrica de punto tubular se evalúa por su parque de cilindros y por el control de densidad, no por el número de máquinas. Pida la cartografía de densidades y el registro de mantenimiento del cilindro antes de comprometer una escalera de tallas.
FAQ: respuestas a las preguntas más buscadas en Google
¿Qué hay que comprobar en una fábrica sin costuras?
Número y tipo de telares con sus galgas y diámetros, capacidad de fijación por calor, equipos de corte láser y termosellado, control de calidad en tres etapas, clasificación de defectos y tasa de retrabajo, velocidad del taller de muestras y política de reserva de capacidad.
¿Por qué es clave la capacidad de fijación?
Porque estabiliza la prenda y fija sus dimensiones antes de los remates. Una planta puede tejer muchas más piezas de las que es capaz de fijar, y esa etapa se convierte en el cuello de botella real del programa. Conviene pedir la capacidad diaria y el registro de parámetros.
¿Cómo se mide la capacidad real?
En piezas por máquina y día para su referencia concreta, junto al tiempo de configuración por modelo y el número de configuraciones activas simultáneas. Una cifra mensual agregada no dice nada útil sobre su pedido.
¿Qué indica una tasa de retrabajo alta?
Un problema de proceso más que de inspección: si muchas piezas necesitan corrección, el origen está en el tricotaje, en la fijación o en los remates. Conviene revisar cómo se documentan las piezas recuperadas y si se reintegran al lote con trazabilidad.
¿Cómo se reserva capacidad en temporada alta?
Acordando por escrito las máquinas asignadas, la semana de arranque y las entregas parciales si el pedido es grande. Pregunte por la carga de las próximas semanas y por la política con los pedidos urgentes: la prioridad se concede a quien planifica antes.
¿Quiere visitar una planta de punto tubular y saber qué pedir en cada zona? Cuéntenos su referencia y su rango de tallas a través de la página de contacto y le enviaremos la información de capacidad, equipos y control que manejamos por lote.