Auditar una fábrica de boxers no consiste en comprobar que tiene máquinas de coser: consiste en verificar que su equipamiento cubre el corte que usted va a producir y que su sistema de control detecta los defectos antes de que el lote salga. Un bóxer exige galgas concretas, máquinas específicas para cinturilla y un control de medidas que una planta de camisetas puede no tener. Esta guía recorre los ocho bloques de una auditoría útil, con las preguntas que separan una planta preparada de un taller que improvisa.
Tipos de tricotosa y rango de galgas
El punto de partida es el parque de tricotosas: número de máquinas circulares, diámetros de cilindro y galgas disponibles. En boxers, la galga determina la finura del tejido: una planta equipada para punto grueso produce una prenda pesada y de tacto seco, inadecuada para ropa interior de uso diario.
Pregunte también por el estado del parque: aiguilles de repuesto, historial de mantenimiento y tiempo medio entre paradas. Un cilindro desgastado se manifiesta en irregularidades que solo se ven a contraluz, y suele ser la causa de reclamaciones por falta de opacidad en colores claros.
Por último, confirme la capacidad real de tricotaje por modelo. Una fábrica con veinte máquinas puede producir menos que otra con diez si cambia de referencia con frecuencia: el tiempo perdido en cada cambio es el dato que casi nunca aparece en las presentaciones.
Precisión de corte en tejidos finos
El corte de un boxer se realiza sobre tejido elástico, que se mueve si no ha reposado. Pregunte cuánto tiempo descansa el tejido antes de extenderlo, cuántas capas admite el extendido y con qué método se corta: cuchilla manual, troquel o corte automático.
En prendas pequeñas, el consumo de tejido depende más del encaje del patrón que del propio material. Pida el consumo por prenda y compárelo con su propio cálculo: una diferencia grande revela un patronaje poco optimizado o una merma que acabará pagando el comprador.
Controle también la sala: temperatura y humedad estables evitan variaciones de medida entre lotes. Es un detalle que las plantas experimentadas tienen resuelto y que se nota en la regularidad del producto final. Si el proveedor no puede describir su procedimiento de reposo y corte, conviene pedir una muestra de producción y comprobar en ella la estabilidad de medidas después de un lavado: el resultado desmiente o confirma la explicación en pocos días.
Máquinas de coser para cinturilla y dobladillos
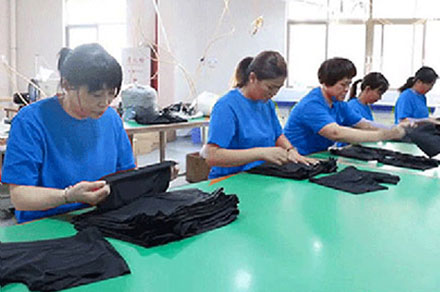
La unión de la cinturilla se hace en máquinas específicas, con guía de anchura y presión regulada. Una fábrica que posa cinturillas en máquina genérica obtiene pliegues irregulares y una recuperación desigual: el defecto aparece tras el primer lavado, cuando ya no hay solución.
Para las perneras y el refuerzo central, pregunte por el tipo de puntada: plana, recubridora o de doble aguja. Cada una deja un acabado distinto y afecta a la comodidad y a la durabilidad. Pida ver la máquina trabajando sobre su tejido, no sobre una muestra gruesa preparada para la visita.
Merece la pena revisar la organización de los puestos: en series con varias tallas y colores, el orden de las operaciones determina la productividad y la probabilidad de mezclar tallas en el mismo carro.
Detección de agujas y control de metales
La detección de agujas debe auditarse con evidencia, no con la presencia del equipo. Pida que se pase una pieza de prueba con fragmentos metálicos calibrados y solicite el registro del control horario. El equipo debe verificar el 100 % de las piezas, incluidas las retrabajadas.
En ropa interior, donde la prenda está en contacto directo con la piel, este control es además una exigencia habitual de la distribución europea. Su registro forma parte del expediente de calidad que acompaña al lote.
Compruebe si el detector se revisa al inicio y al final de cada serie y si existe un procedimiento escrito cuando salta la alarma: qué se hace con la pieza, quién decide y cómo se documenta. Pida también la última verificación del equipo con su probeta correspondiente: un detector sin comprobación periódica puede estar trabajando con sensibilidad reducida y dejar pasar fragmentos pequeños sin que nadie lo advierta.
Acabado, planchado y plegado
El acabado decide la presentación y buena parte de la percepción de calidad. Observe cómo se planchan las prendas, si existe plantilla de plegado y si el empaque sigue un estándar escrito. Un plegado manual sin referencia produce alturas irregulares dentro de la caja.
Pregunte también por el tratamiento de las prendas de segunda: cuántas se recuperan mediante retrabajo, cuántas se descartan y cómo se registra. Una tasa alta de retrabajo indica un problema de proceso, no de inspección.
Si su programa incluye etiqueta colgante o precinto de talla, verifique que la fábrica puede mantener el criterio en series repetidas. Es un punto donde aparecen diferencias entre el primer pedido y las reposiciones.

El acabado decide la percepción en tienda: planchado sin brillos, plegado con gabarito y marcado exterior legible. Valide estas tres cosas en la primera entrega, no cuando el pedido ya está en el almacén.
Puestos de control y práctica AQL
Un sistema de control útil tiene tres niveles: en línea, final por lote y antes de expedición. Pregunte cuántas personas trabajan en calidad, en qué etapas intervienen y con qué nivel de aceptación trabajan. Si solo existe control final, los defectos se descubren cuando ya no se pueden corregir sin coste.
Solicite el procedimiento escrito de inspección: unidad de muestreo, criterios de defecto mayor y menor, y tratamiento de las piezas no conformes. La respuesta a esta última pregunta revela la madurez del sistema: una planta sin procedimiento improvisa con cada incidencia.
Pida además un informe real de un lote anterior, con número de piezas revisadas y defectos encontrados. Es más informativo que cualquier presentación comercial.
| Etapa de control | Qué se mide | Frecuencia habitual |
|---|---|---|
| Primera pieza | Medidas y tensión de cinturilla | Al iniciar cada puesto |
| En línea | Costura central y simetría de perneras | Intervalos definidos por turno |
| Final por lote | Medidas, acabado y color | Cada lote terminado |
| Preexpedición | Defectos visibles y conteo | Antes de cargar |
Capacidad por modelo y talla
La capacidad se mide por modelo y por talla, nunca en una cifra mensual agregada. Un boxer en seis tallas y cuatro colores consume capacidad de cambio de referencia, y ese tiempo es el que determina si la fábrica puede entregar su pedido en la ventana acordada.
Solicite el tiempo de tricotaje por prenda, el tiempo de costura y el tamaño de lote mínimo por referencia. Con esos tres datos se calcula una capacidad realista para su programa, muy distinta de la capacidad teórica que aparece en los folletos.
Pregunte también por la planificación habitual: cuántas semanas de carga tienen por delante y cómo gestionan los pedidos urgentes. En temporada alta, la respuesta a esta pregunta explica muchos retrasos. Un detalle útil es preguntar cómo registran los cambios de referencia: si existe un parte por cambio, la planta puede explicar por qué un pedido se retrasó, y esa capacidad de explicar es lo que distingue a un proveedor gestionable de uno que solo comunica excusas.
Trazabilidad del hilo a la caja
La trazabilidad se demuestra nombrando la unidad que produce y los lotes de materia. Pida el nombre del taller de tricotaje, del de tintura y del de confección, y compruebe que el número de lote figura en el albarán de expedición. Para valorar el apartado de tejido, las referencias técnicas que publica CottonWorks sobre gramajes, títulos de hilo y comportamiento del punto sirven como criterio externo al comparar dos plantas.
En prendas de contacto con la piel, complete el expediente con la certificación de sustancias a nombre de la planta productora, habitualmente OEKO-TEX Standard 100, y con el marco europeo de sustancias (REACH). Si sus prendas se venden en la Unión Europea, la etiqueta de composición debe seguir además las denominaciones oficiales previstas en el Reglamento (UE) 1007/2011. Para la parte social, el referente más solicitado en Europa es amfori BSCI.
Puede contrastar esta lista de comprobaciones con el detalle técnico publicado en la página de capacidades y con las familias de producto descritas en fabricante de boxers.
FAQ: respuestas a las preguntas más buscadas en Google
¿Qué máquinas necesita una fábrica de boxers?
Tricotosas circulares con galgas adecuadas al gramaje, sala de corte con reposo de tejido, máquinas específicas para unión de cinturilla, máquinas de puntada plana o recubridora para perneras, plancha con plantilla de plegado y equipo de detección de agujas con registro. La ausencia de cualquiera de estas piezas limita la calidad del lote.
¿Qué se debe comprobar en el control de calidad?
Que existan tres etapas —línea, final por lote y preexpedición—, que haya un nivel de aceptación escrito y que esté definido el tratamiento de las prendas no conformes. Pida un informe real de un lote anterior: el número de piezas revisadas y los defectos encontrados dicen más que cualquier presentación.
¿Cómo se verifica la trazabilidad?
Pidiendo el nombre del taller de tricotaje, el de tintura y el de confección, y comprobando que el número de lote figura en el albarán de expedición. En prendas que tocan la piel, el expediente se completa con la certificación de sustancias a nombre de la planta productora.
¿Qué documentación hay que pedir antes de la auditoría?
Ficha técnica de una referencia comparable, informe de control de un lote anterior, certificados vigentes con titular y alcance, relación de etapas subcontratadas y condiciones comerciales por escrito. Con esos documentos, la visita se centra en verificar, no en descubrir.
¿Cuánto tarda una auditoría de fábrica?
Una visita de medio día permite recorrer los ocho bloques si se llega con una lista escrita: máquinas, corte, costura, detección de metales, acabado, control, capacidad y trazabilidad. Añada una hora para revisar documentación y otra para comentar condiciones comerciales con la persona responsable de producción.
¿Está evaluando fábricas de boxers y quiere auditar sobre una lista concreta en lugar de una presentación? Envíe sus criterios a través de la página de contacto y le facilitaremos los datos de planta, capacidad por familia y documentación por lote.