Una fábrica de camisetas interiores se audita en el taller, no en la sala de reuniones. Lo que decide si una línea puede producir punto fino con constancia es el rango de galgas montado, la precisión del corte, el estado de las máquinas de coser y el control que se aplica al tejido antes de confeccionarlo. Esta guía recorre las ocho áreas que conviene ver durante una visita técnica, qué preguntar en cada una, qué documento pedir y qué señales indican que el proceso no está bajo control.
Máquinas de tricotar y rango de galgas
Lo primero que se ve en una fábrica de punto es la sala de tricotaje, y lo primero que conviene preguntar es el rango de galgas realmente montado. No basta con que la máquina pueda tejer una galga: hay que comprobar que tiene el cilindro montado y que la producción de esa galga es habitual, no excepcional.
Una fábrica capaz de trabajar en punto fino para camiseta interior mantiene al menos dos rangos de galga en producción regular y una máquina de canalé dedicada al cuello y a los puños. Si toda la producción sale de un solo rango, cada artículo nuevo se adapta a lo que hay, no a lo que el cliente pide.
Conviene además mirar el registro de mantenimiento del cilindro y de las agujas. Un telar con agujas desgastadas produce líneas verticales que solo aparecen en determinados colores y que se descubren tarde, cuando ya hay metros tejidos.

Precisión de corte en tejidos finos
El corte es donde se pierde o se gana la tolerancia de medidas. En punto fino, una mesa de corte con extensión controlada y cuchilla de vaivén bien ajustada mantiene las capas alineadas; un corte manual sobre una mesa desordenada produce piezas que difieren entre sí dentro del mismo lote.
La auditoría debe incluir dos comprobaciones: cómo se relaja el tejido antes de extenderlo y cuántas capas se extienden a la vez. El jersey de algodón necesita reposo después del tejido para que la relajación ocurra antes del corte; si se corta el tejido recién salido del telar, la prenda encogerá después.
Pregunte también por el sistema de verificación de piezas. Una fábrica ordenada comprueba periódicamente las plantillas contra el patrón maestro, porque las plantillas se deforman con el uso y arrastran el error a toda la producción.
Máquinas de coser para cuello y dobladillos
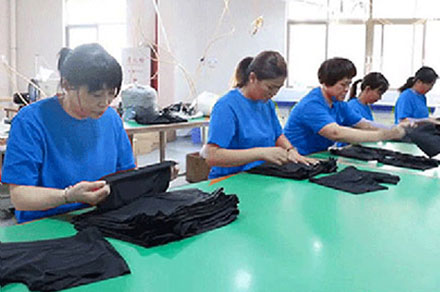
El cuello de una camiseta interior se cose con recubridora o con máquina de cadeneta de dos agujas, y ambas deben estar correctamente calibradas para trabajar punto fino. En una auditoría, pida ver la máquina en funcionamiento y compruebe la densidad de puntadas sobre una pieza real, no sobre una muestra preparada.
El dobladillo del bajo y de la manga es la segunda operación crítica. Una dobladora mal ajustada deja ondas en el borde, un defecto que no se corrige con plancha y que en tienda se percibe como falta de calidad aunque la prenda cumpla todas las medidas.
Merece la pena contar las máquinas dedicadas a cada operación y compararlas con la capacidad declarada. Cuando la capacidad se calcula sobre la operación más rápida y no sobre el cuello, la fecha de entrega se incumple siempre en el mismo punto.
Un detalle que revela mucho es dónde se acumulan las cajas semiacabadas. Si el cuello es el cuello de botella, la fábrica tendrá pilas de cuerpos esperando junto a esa máquina. Caminar la línea de atrás hacia delante, en lugar de empezar por la entrada, muestra el cuello de botella real en menos de cinco minutos.
| Área del taller | Qué se audita | Señal de alerta |
|---|---|---|
| Tricotaje | Rango de galgas y estado de agujas | Un solo rango en producción regular |
| Corte | Relajación del tejido y capas por extensión | Tejido cortado recién salido del telar |
| Costura de cuello | Calibración de recubridora | Densidad de puntadas sin definir |
| Dobladillo | Ajuste de dobladora | Bordes ondulados en la pieza terminada |
| Inspección | Puesto, luz y criterio escrito | Inspección a pie de máquina sin registro |
Detección de agujas y control de metales
En una prenda de contacto con la piel, el detector de agujas y metales no es un accesorio: es el control que protege al usuario y a la marca. Durante la auditoría conviene ver el equipo encendido, con la cinta en movimiento y con la probeta de verificación a mano.
El punto que casi nunca se pregunta es la frecuencia de la prueba. Un detector sin verificación periódica puede estar funcionando con sensibilidad degradada y no detectar fragmentos pequeños. Lo correcto es un registro de comprobación por turno y con la pieza de prueba correspondiente.
Pida también el protocolo de actuación cuando salta la alarma. La prenda debe localizarse, revisarse y volver a pasar; y si el fragmento no aparece, hay que revisar la máquina que la cosió. Un protocolo sin registro escrito equivale a no tenerlo.
Acabado, planchado y plegado
El acabado es la parte de la fábrica que más influye en la percepción del producto y la que menos se audita. En punto fino, el planchado debe aplicarse con vapor y sin presión excesiva, porque la presión deforma la malla y deja brillos en los colores oscuros.
El plegado también es una operación técnica. Un plegado uniforme permite fotografiar la prenda sin retoques y facilita la recepción en almacén; un plegado irregular obliga a manipular cada unidad antes de exponerla y encarece la puesta en tienda.
Conviene revisar las condiciones de la zona de acabado: temperatura, limpieza y ausencia de productos que puedan transferirse al tejido. Las manchas de aceite y las marcas de plancha suelen nacer aquí y son las que provocan rechazos de lote por defectos que no tienen nada que ver con el tejido.
En fábricas que trabajan con varios clientes a la vez, conviene comprobar que existe separación clara entre líneas o, como mínimo, un procedimiento de limpieza entre referencias. La contaminación cruzada de fibras es fácil de detectar en el análisis de composición y muy difícil de justificar ante un distribuidor que ha pagado por una mezcla concreta.
Puestos de inspección y práctica AQL
Una inspección final seria tiene tres características: un puesto con iluminación normalizada, un criterio escrito y un registro por lote. La iluminación importa más de lo que parece; sin luz adecuada, los defectos de tejido en colores oscuros pasan sin detectarse.
El criterio de aceptación se define por muestreo. En programas B2B lo habitual es trabajar con un nivel de calidad aceptable de 2,5 para defectos mayores y 4,0 para menores, cuyo marco son los planes de muestreo de la familia ISO. Ese criterio debe figurar en la ficha técnica y aplicarse igual en todas las inspecciones.
El registro es lo que convierte la inspección en herramienta. Un informe por lote con el recuento de defectos, las medidas tomadas y la firma del responsable permite comparar lotes entre sí y detectar una deriva de calidad antes de que llegue al cliente final.
Capacidad por modelo y talla
La capacidad real de una fábrica de camisetas interiores no se mide en unidades totales, sino en unidades por modelo y talla. Pasar de una talla a otra exige cambiar plantillas y ajustar máquinas; pasar de un modelo a otro exige además cambiar el tejido y el utillaje del cuello.
Por eso conviene preguntar cuántos cambios de modelo admite la línea por semana y cuánto tiempo se pierde en cada uno. Una fábrica que declara una capacidad muy alta y un número muy bajo de cambios está asumiendo tiradas largas, no pedidos variados.
La cifra útil para el comprador es la fecha de entrega por combinación de modelo, color y talla. Pídala para su pedido concreto y compárela con el plan de producción del taller: si no cuadra, la fecha se cumplirá moviendo otros pedidos, y eso suele acabar en una entrega parcial.
| Cambio en la línea | Qué hay que cambiar | Efecto en la fecha de entrega |
|---|---|---|
| De talla | Plantillas y ajuste de máquinas | Menor, si la línea está organizada por talla |
| De color | Conos de hilo y limpieza | Bajo, pero exige separación de lotes |
| De modelo | Tejido, utillaje y secuencia | El cambio más costoso en tiempo |
| De cliente | Marcado, etiquetas y empaque | Requiere verificación documental |
Trazabilidad del hilo a la caja
La trazabilidad es la capacidad de responder a una pregunta concreta: qué hilo y qué lote de tejido se usaron en una prenda determinada. En camisetas interiores parece excesiva, hasta que aparece una reclamación por solidez de color o por encogimiento en un lote concreto.
Una fábrica trazable identifica el lote de tejido en la orden de confección y mantiene la correspondencia con la caja expedida. No hace falta un sistema informático complejo: basta con un código que viaje con la orden y quede registrado en el albarán.
Complete la auditoría con los documentos de producto. La declaración de composición debe seguir las denominaciones oficiales del Reglamento (UE) 1007/2011; la ausencia de sustancias nocivas en prendas de contacto con la piel se acredita con OEKO-TEX Standard 100; el cumplimiento del reglamento europeo de sustancias químicas se apoya en REACH; y las condiciones laborales y de gestión se auditan con esquemas como amfori BSCI.
FAQ: respuestas a las preguntas más buscadas en Google
¿Qué se mira primero en una fábrica de camisetas interiores?
La sala de tricotaje y el rango de galgas realmente montado. Una fábrica capaz de producir punto fino para camiseta interior mantiene al menos dos rangos en producción regular y una máquina de canalé dedicada al cuello. Si todo sale de un solo rango, cada artículo nuevo se adapta a lo que hay disponible, no a lo que pide el cliente.
¿Cómo se comprueba la precisión del corte?
Revisando cómo se relaja el tejido antes de extenderlo y cuántas capas se extienden a la vez. El jersey de algodón necesita reposo después del tejido para que la relajación ocurra antes del corte. También conviene comprobar que las plantillas se verifican periódicamente contra el patrón maestro, porque se deforman con el uso.
¿Es obligatorio el detector de agujas y metales?
En prendas de contacto con la piel es el control que protege al usuario y a la marca, y la mayoría de las auditorías sociales y de cliente lo exigen. Lo importante no es solo que exista, sino que tenga verificación periódica con probeta y registro por turno, y un protocolo escrito de actuación cuando salta la alarma. Un detector sin registro equivale a no tenerlo.
¿Qué criterio de calidad se aplica en la inspección final?
Un nivel de calidad aceptable por muestreo, habitualmente AQL 2,5 para defectos mayores y 4,0 para menores, con el marco de los planes de muestreo de la familia ISO. El criterio debe figurar en la ficha técnica y aplicarse igual en todas las inspecciones, con informe por lote que incluya recuento de defectos y medidas.
¿Por qué es importante la trazabilidad en una camiseta interior?
Porque permite responder qué hilo y qué lote de tejido se usaron en una prenda concreta. Cuando aparece una reclamación por solidez de color o por encogimiento, esa información acota el problema a un lote en lugar de exigir la revisión de toda la producción. Basta con un código que viaje con la orden de confección.
¿Está evaluando una fábrica para un programa de camisetas interiores y quiere una visita técnica con criterios claros? Escríbanos desde la página de contacto y le explicaremos qué áreas revisamos, qué documentos entregamos y cómo se planifica una auditoría sin parar la producción.